Коррозия в рассолах и горячей пластовой воде: купонные испытания и правила выбора материалов
Коррозию в рассолах мы проверили на купонах: образцы сталей и латуни пять недель стояли в реальной рапе 250–400 г/л в контуре, который мы рассчитали и собрали. В проектах подготовки рассолов мы прорабатывали материалы для двух типов сред — холодной рапы и горячей попутной воды. Здесь — что показали купоны, чего они не показали и какие правила выбора материалов выдержали ответы производителей.
Содержание
Коротко
- Купоны простояли 5 недель в реальной рапе 250–400 г/л при 13–22 °C: сталь 20 — около 0,05 мм/год, 09Г2С — 0,11 мм/год, латунь Л63 — 0,01 мм/год. Плотного защитного слоя на сталях нет, поэтому снижение скорости со временем в расчёт не закладываем.
- Припуск 3 мм покрывает 09Г2С в холодной рапе примерно на 27 лет, на 30 лет нужно покрытие или 4 мм. Это ориентир по одному купону, без оценки питтинга.
- Нержавеющая сталь в контакте с рассолом — PREN ≥ 35 по сертификату на плавку, углеродистая — только с покрытием или припуском. AISI 304, 321 и 316L исключены. Штуцеры ввода окислителей — титан, PVDF/PTFE или PREN ≥ 40, кислот — неметаллы.
- Материал напорного корпуса задаёт температура: выше 40 °C — сталь с гуммированием или винилэфиром, ниже — стеклопластик. Серийные корпуса фильтров допускают 40 °C рабочей и 45 °C максимальной, поэтому охлаждение ставят перед ними.
- Пластинчатые теплообменники на рассоле — только титан: производители отказали в пластинах из 316L и 6Mo-стали. Химмойка титана — без соляной кислоты.
- Коррозия перед сорбентом — это ещё и вторичное железо в питании. Самый агрессивный участок — от ввода H₂O₂ до фильтров.
Коррозия в рассолах: рапа 250–400 г/л и горячая вода 60–70 °C
Материалы для рассолов мы прорабатывали для двух контрастных сред. Первая — холодная пластовая рапа нефтегазового месторождения, которую готовят к сорбционному извлечению лития («Предочистка литиеносной рапы перед DLE»). Вторая — горячая попутная вода нефтяного месторождения перед извлечением йода («Подготовка пластовой воды к извлечению йода»).
| Параметр | Рапа (тип А) | Горячая вода (тип Б) |
|---|---|---|
| Минерализация, г/л | 250–400 | 15–25 |
| Хлориды, г/л | около 200 | около 10 |
| Температура, °C | 10–20 | 60–70 |
| pH | 5–8, на купонах 6,1–6,5 | 7–8 |
| Главная угроза | вторичное железо, питтинг нержавеющих сталей | питтинг и растрескивание нержавеющих сталей, предел температуры пластиков |
Хлоридов в рапе в 20 раз больше. Питтинг 316L возможен в обеих средах, а хлоридное растрескивание аустенитных сталей начинается примерно с 50–60 °C — это риск именно горячей воды.
Коррозию углеродистой стали в нейтральной воде лимитирует подвод кислорода. В закрытой трубе рапа почти бескислородна, но несёт растворённый CO₂: при pH 6,1–6,5 и гидрокарбонатах порядка 1–1,5 г/л — оценочно сотни мг/л. Через угольную кислоту это второй катодный реагент для стали, и кислородом он не лимитируется.
После ввода H₂O₂ перекись разлагается и выделяет кислород прямо в трубе: каждые 10 мг/л разложившейся H₂O₂ дают 4,7 мг/л O₂ — почти в 5 раз больше равновесной растворимости кислорода в рапе (около 1 мг/л, в 7–10 раз ниже, чем в пресной воде). Проектная доза перекиси — несколько десятков мг/л, и больше половины идёт сверх окисления железа: это до 10–15 мг/л O₂. Поэтому самый агрессивный участок схемы — от точки ввода окислителя до фильтров.
В горячей воде кислорода до 0,5 мг/л, есть растворённый CO₂, следы H₂S и эмульгированная нефть. Ниже по схеме добавляются активный хлор и йод, кислоты и восстановители.
Перед сорбентом коррозия — ещё и источник железа, а железо нормируют на входе в сорбцию. Квадратный метр голой стали при 0,1 мм/год отдаёт в рассол около 0,8 кг железа в год. Прирост железа в потоке ≈ 0,09·S/Q мг/л, где S — площадь голой стали, м², Q — расход, м³/ч. На стенде 30 л/ч один квадратный метр стали добавил бы около 3 мг/л и исказил бы результат, поэтому обвязка, колонны и ёмкости нашего пилотного стенда — из полипропилена, ПВХ и ПНД. На промышленном потоке вклад голой стали разбавляется, и опаснее выбросы ржавчины после остановок.
Купонные испытания коррозии в рапе: контур 1,3 м/с и методика
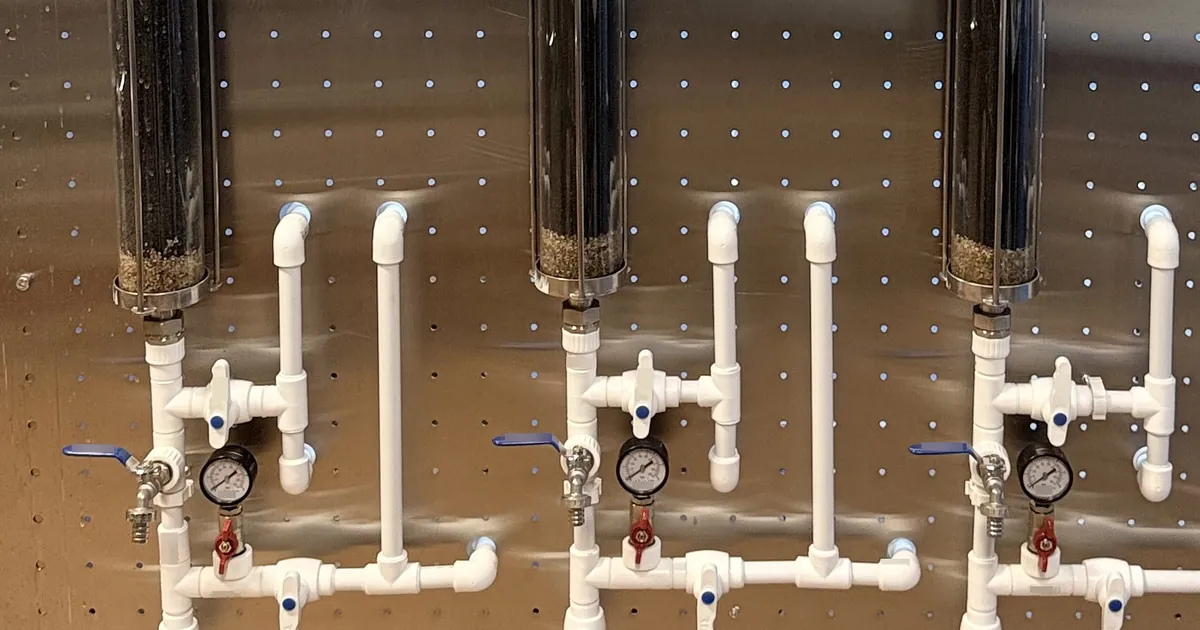
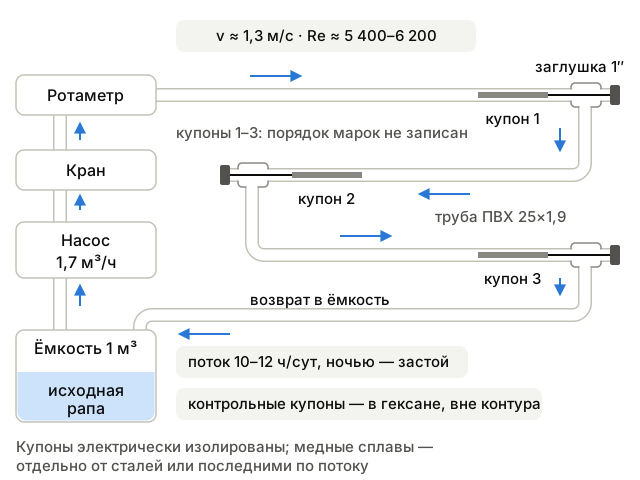
Купоны нужны, чтобы выбрать материал трубопроводов по данным. Стенд работал на 30 л/ч, а купону нужна скорость как в трубопроводе. В трубе ПВХ 25×1,9 мм (внутренний диаметр 21,2 мм) скорость около 1,3 м/с — типичная для напорных трубопроводов, 1,0–1,5 м/с, — соответствует расходу 1,7 м³/ч, почти в 60 раз больше всего потока стенда. Поэтому мы рассчитали и собрали автономный контур на ёмкости 1 м³ с исходной рапой: насос, кран, ротаметр и три тройника с купонами «змейкой».
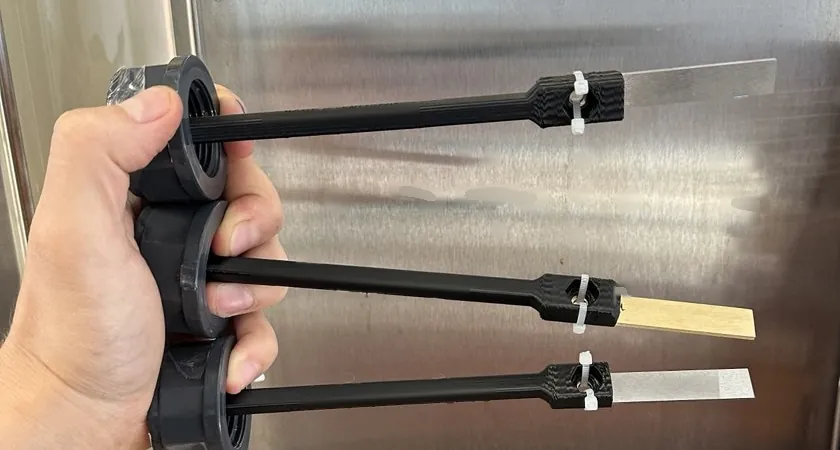
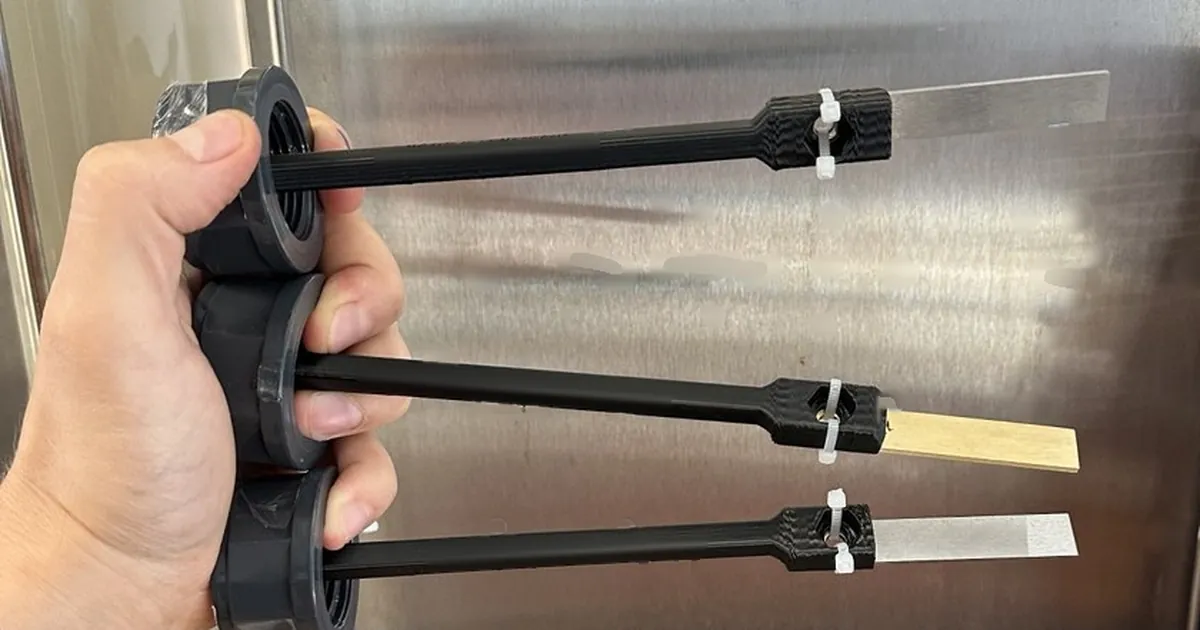
Купон размером 68×12×1,8 мм (площадь около 19 см²) закреплён на держателе из PETG, который вклеен в резьбовую заглушку 1″ и заходит в прямой проход тройника. Труба и держатели полимерные, гальванических пар нет.
При измеренных плотности рапы 1,23–1,30 г/см³ и вязкости 6–6,5 мПа·с число Рейнольдса — 5 400–6 200, режим переходный к турбулентному. Скорость кислородной коррозии стали задаёт массоперенос O₂ к стенке, а он растёт с турбулентностью: в ламинарном потоке купон занизил бы скорость в разы. При той же скорости массоперенос в трубе 21 мм примерно в 1,4 раза выше, чем в трубе DN 150, поэтому оценка скорее консервативная.
Методика — ASTM G1 (скорость по убыли массы) и ГОСТ 9.908-85. Поправку на травление давал контрольный купон каждой марки: он хранился в гексане и проходил те же циклы кислотной очистки. Продукты коррозии снимали механически и травлением до постоянной массы: во втором цикле убыль составила 0–0,3 мг.
Режим — постоянное погружение при прерывистом потоке. Купоны всё время были в рапе, а насос работал 10–12 ч в сутки, поэтому примерно половину из 850 ч купоны провели в застойной рапе. Время считали до остановки насоса; с учётом ещё трёх суток в рапе скорость примерно на 8 % ниже, так что цифры консервативны.
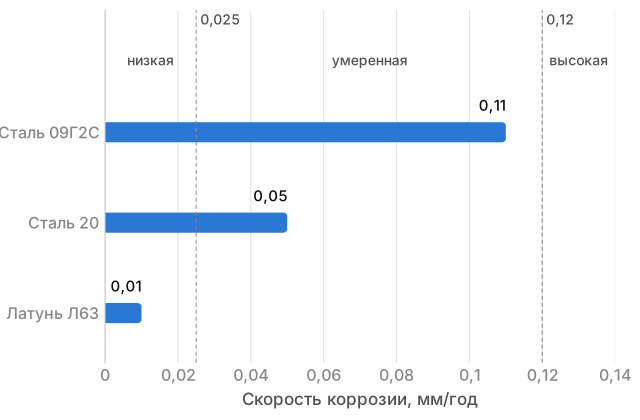
Результат купонов: 09Г2С корродировала примерно вдвое быстрее стали 20
Данные графика
| Металл | Скорость коррозии, мм/год | Категория NACE SP0775 |
|---|---|---|
| Сталь 09Г2С | ≈ 0,11 | умеренная, у верхней границы |
| Сталь 20 | ≈ 0,05 | умеренная |
| Латунь Л63 | ≈ 0,01 (погрешность ±30 %) | — (шкала для стали) |
Границы NACE SP0775, мм/год: низкая — менее 0,025; умеренная — 0,025–0,12; высокая — 0,13–0,25; сильная — более 0,25. На графике граница высокой категории проведена по 0,12.
Обе стали попали в умеренную коррозию по NACE SP0775, 09Г2С — у самого края категории (0,12 мм/год).
Латунь Л63 показала около 0,01 мм/год, и на неочищенном купоне розовых пятен обесцинкования не видно. Допуском это не считается: гравиметрия обесцинкование не ловит, металлографию не делали, а аммоний в рапе (сотни мг/л) — фактор риска растрескивания латуни.
Против ожиданий 09Г2С корродировала примерно вдвое быстрее стали 20 (по одному образцу на марку, см. ниже). На её купоне тёмно-зелёный и чёрный налёт с рыжей ржавчиной по краям: вероятно, «зелёная ржавчина» и магнетит, которые образуются при недостатке кислорода у поверхности. 09Г2С выбирают за прочность и хладостойкость, а не за коррозионную стойкость, и в рассоле преимущества перед сталью 20 она не показала.
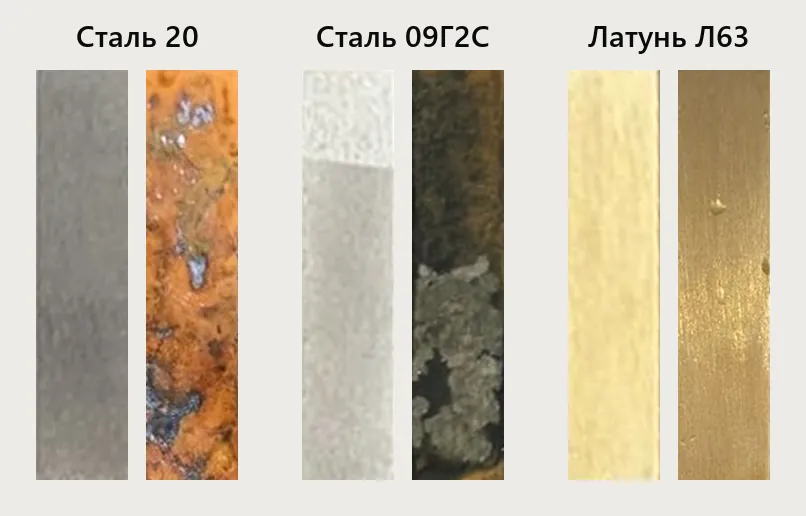
Главный вывод — не сама цифра, а отсутствие защитной плёнки. После механической очистки, ещё до кислоты, купоны весили примерно на 50 мг (сталь 20) и 120 мг (09Г2С) меньше исходного — 70–80 % итоговой убыли. Кислоте осталось снять около 20 и 30 мг. Плотного защитного слоя нет, поэтому снижение скорости со временем в расчёт не закладываем.
Линейная экстраполяция — ориентир, а не расчёт припуска. Программа испытаний оговаривала это заранее: при потоке половину суток и 5 неделях данные годятся для ранжирования материалов, а для расчёта припуска нужны испытания в стационарном режиме и оценка питтинга.
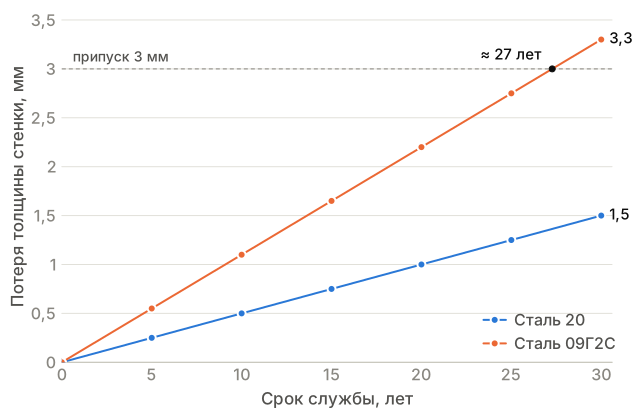
Данные графика
| Срок, лет | Сталь 20, мм | Сталь 09Г2С, мм |
|---|---|---|
| 0 | 0 | 0 |
| 5 | 0,25 | 0,55 |
| 10 | 0,50 | 1,10 |
| 15 | 0,75 | 1,65 |
| 20 | 1,00 | 2,20 |
| 25 | 1,25 | 2,75 |
| 30 | 1,50 | 3,30 |
Расчёт: потеря = скорость коррозии × срок; 0,05 и 0,11 мм/год (округлённые значения). Порог — припуск 3 мм.
Кислородное голодание оценили расчётом: O₂ и pH в ёмкости не измеряли. Если бы кислород в ёмкости кончился, скорость оказалась бы заниженной. Растворимость O₂ в рапе такой минерализации — около 1 мг/л. Стали израсходовали около 100 мг O₂ (по убыли около 70 и 150 мг железа) — порядка 10 % запаса даже закрытого кубометра, а ёмкость была открыта: голодания не было.
Ограничения купонных испытаний: пять ошибок методики
- Один купон на марку. ГОСТ Р 9.905-2007 требует не менее трёх параллельных образцов. С одним купоном нет разброса, и двукратную разницу между сталями нельзя однозначно приписать марке.
- Не записан порядок купонов по потоку. Позиция меняет гидродинамику: купоны 2 и 3 стоят после колен, купон 1 — после ротаметра, длины прямых участков перед ними разные. Без записи порядка влияние позиции не отделить от влияния марки.
- Не те марки. В испытание попали две углеродистые стали и латунь, нержавеющих марок не было. Полезнее было бы поставить 12Х18Н10Т, чтобы подтвердить питтинг данными, и дуплекс 2205 как реального кандидата: обесцинкование латуни предсказуемо и без испытаний. В итоге решения по нержавеющим сталям принимали по PREN и ответам производителей, без собственных данных.
- Купон меньше стандартного, питтинг не оценён. Площадь около 19 см² меньше 25 см² по ГОСТ Р 9.905; купон 90×12×1,8 мм дал бы 25 см² без изменения перекрытия сечения. Гравиметрия даёт только равномерную скорость, а глубину питтингов по ASTM G46 не измеряли. Массу бюкса для латуни записали с двумя знаками вместо четырёх — отсюда ±30 % на её скорости.
- Не та среда. В контуре была исходная рапа без окислителя: самый агрессивный участок схемы, после ввода H₂O₂, купоны не видели. Рапа в открытой ёмкости контактировала с воздухом и теряла CO₂. В закрытой линии до окислителя кислорода меньше, а CO₂ больше, и скорость может отличаться от измеренной в обе стороны. По исходным данным pH рапы бывает от 5 до 8, а купоны видели только 6,1–6,5.
Правило. Купонный контур для рассола: три купона на марку плюс контрольный, круглосуточный поток вдоль длинной стороны, скорость как в трубе, никакого другого металла в контуре. Медные сплавы — последними по потоку в проточной сборке, а в замкнутом контуре — отдельно от сталей. Экспозиция 720 и 2 016 ч (ряд ГОСТ Р 9.905), питтинг — по ASTM G46. Среда — та, что будет в трубе: после окислителя и нагрева, с замером O₂ и pH.
Правило PREN ≥ 35: дуплексная сталь в хлоридах и запрет 316L
Стойкость нержавеющих сталей к питтингу в хлоридах сравнивают по эквиваленту PREN = Cr + 3,3·Mo + 16·N, где содержание элементов — в массовых процентах. Наше правило для хлоридных сред: нержавеющая сталь в контакте с рассолом или горячей пластовой водой — PREN не ниже 35 (для углеродистой стали своё правило — покрытие или припуск). Под запрет попали AISI 304, 321 (12Х18Н10Т), 316Ti и 316L во всём оборудовании, контактирующем с рассолом.
Для штуцеров ввода окислителей планка выше: титан, PVDF или PTFE, из металлов — PREN ≥ 40. Для ввода соляной кислоты — PTFE, PVDF или керамика: титан в HCl теряет пассивность.
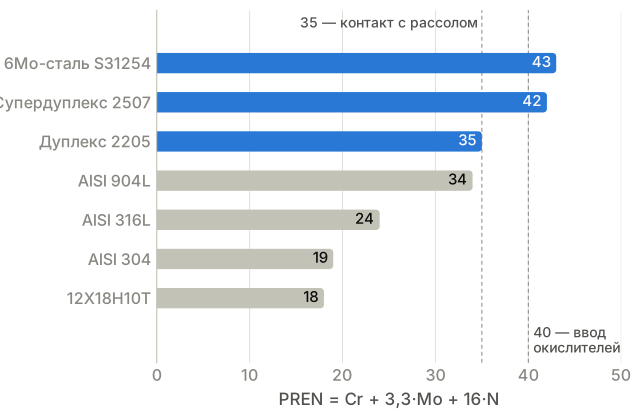
Данные графика
| Сплав | Cr, % | Mo, % | N, % | PREN, типичный |
|---|---|---|---|---|
| 12Х18Н10Т (≈ AISI 321) | 17–19 | — | — | ≈ 18 |
| AISI 304 (08Х18Н10) | 18–20 | — | до 0,1 | ≈ 19 |
| AISI 316L (03Х17Н14М3) | 16–18 | 2–3 | до 0,1 | ≈ 24 |
| AISI 904L (UNS N08904) | 19–23 | 4–5 | до 0,1 | ≈ 34 |
| Дуплекс 2205 (UNS S32205) | 22–23 | 3,0–3,5 | 0,14–0,20 | ≈ 35 |
| Супердуплекс 2507 | 24–26 | 3–5 | 0,24–0,32 | ≈ 42 |
| 6Mo-сталь (UNS S31254) | 19,5–20,5 | 6,0–6,5 | 0,18–0,25 | ≈ 43 |
PREN = Cr + 3,3·Mo + 16·N по номинальному составу. Фактическое значение считают по сертификату на плавку. Российские аналоги не равноценны: у 06ХН28МДТ молибдена 2,5–3 %, и PREN ≈ 31–33; у 02Х22Н5АМ3 по нижней границе состава PREN ≈ 31.
Оговорки из практики:
- PREN — индекс для ранжирования, а не допуск. Он не учитывает температуру, кислород и щели, поэтому в горячей воде запас нужен больше, чем в холодной рапе.
- 904L с типичным PREN около 34 стоит на самой границе: проходит ли конкретная плавка, видно только по сертификату.
- Дуплекс заказывайте как UNS S32205 с азотом не менее 0,14 % (не S31803 и не просто 1.4462 — там нижняя граница азота 0,08–0,10 %) и проверяйте PREN по сертификату: по ГОСТ-аналогу плавка может не пройти порог 35.
- Нержавеющая сталь остаётся там, где нет рассола: 12Х18Н10Т — на воздухе и азоте, 316L — в мешалках растворных баков флокулянта и сульфата алюминия. Для полиоксихлорида алюминия (хлориды и кислая среда) — PP или футерованный вал.
Отсюда проточная часть насосов и мешалок на рассоле — дуплекс 2205 или 904L с PREN ≥ 35 по сертификату, распределительные устройства фильтров — дуплекс или термостойкий пластик.
Ловушка. 316L проникает в проект через мелочи: затворы и штоки арматуры, строки «316L или дуплекс» в опросных листах (поставщик выберет дешёвое), пластины из AISI 304, которые расчётная программа подставила по умолчанию. В замечаниях экспертов для трубок теплообменника встречались 316Ti и ферритная 439 — обе ниже PREN 35. Проверяйте материалы построчно во всех документах.
Стеклопластик в рассолах: серийные корпуса до 40 °C, выше — сталь с гуммированием
Стеклопластик на винилэфирной смоле хлоридам не уступает при любой концентрации: корпус не корродирует и не требует покрытия. Ограничений два.
Первое — температура. Серийные намоточные корпуса фильтров производитель допускает до 40 °C рабочей и 45 °C максимальной температуры и подтвердил это только по прямому запросу. Химическая стойкость смолы и допустимая температура корпуса — разные вещи: с ростом температуры намоточный корпус под давлением теряет прочность, поэтому при 60–70 °C серийный корпус не допускается. Проверяйте паспорт корпуса, а не таблицу стойкости смолы.
Второе — диаметр: около 2 м для намоточного корпуса — практический предел, поэтому фильтров получается много.
Горячие аппараты при 60–70 °C делают из стали 09Г2С со сплошной внутренней защитой:
- гуммирование бутилкаучуком 4–6 мм с искровым контролем сплошности;
- стеклочешуйчатое винилэфирное покрытие;
- футеровка листом PP или PVDF (ПЭ — только до 60 °C).
Снаружи — антикоррозионная защита категории C5 по ISO 12944-2 (в редакции 1998 г. — C5-M).
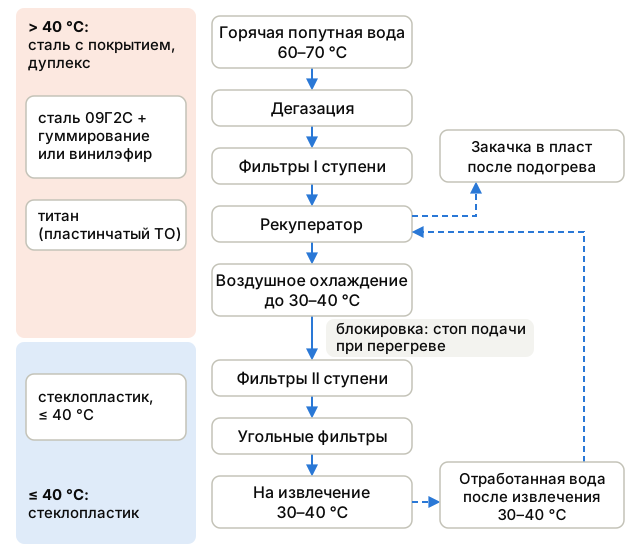
Отсюда решение на уровне технологической схемы для горячей воды: охлаждение ставят перед второй ступенью фильтров и угольной доочисткой. Рекуператор отдаёт тепло отработанной воде, воздушные охладители доводят поток до 30–40 °C — в этом диапазоне ведут и десорбцию йода, то есть не выше рабочего предела серийного стеклопластикового корпуса. Без этого большую часть аппаратов пришлось бы делать из стали с покрытием или дуплекса.
Стеклопластик от перегрева защищает блокировка подачи по температуре на входе. Встречается ошибка: датчик ставят после рекуператора, до воздушного охладителя, а уставку — выше паспортного максимума корпуса. Датчик нужен после последней ступени охлаждения, уставка — ниже 45 °C с запасом на инерцию.
Для холодной рапы 10–20 °C пластик проходит почти везде: напорные линии — ПЭ100, самотёк — PP, окислитель и кислоты — PVDF, растворы реагентов — PVC-U; углеродистая сталь — вне контакта с рапой. Корпуса фильтров — стеклопластик, небольшие ёмкости — ПЭ, крупные ёмкости и отстойники — 09Г2С или железобетон с внутренним покрытием.
Титан в рассолах: пластинчатые теплообменники только из титана
Теплообменная поверхность — самое уязвимое место: тонкая стенка, нагрев, отложения и щели под прокладками. От пластин из 316L и 6Mo-стали производители пластинчатых аппаратов отказались: в горячей хлоридной воде такие пластины быстро выходят из строя от питтинга, и ремонт обходится дороже экономии — по оценке одного производителя, пластины из 316L пришлось бы менять каждые полгода. Никелевые сплавы дороже титана, поэтому в итоге приняли тонкие титановые пластины с прокладками из фторкаучука.
Для кожухотрубных аппаратов выбор шире. На рапе трубки титановые, для горячей воды рассматривали медно-никелевый сплав 90/10, 904L и дуплекс 2205, выбор — по заключению материаловеда. В одном из проектов для трубок сначала стояли три разных материала в трёх документах: CuNi 90/10 в спецификации, 904L или дуплекс в пояснительной записке, 09Г2С с покрытием в опросном листе на воздушный охладитель.
Химмойка: соляная кислота и фториды разрушают пассивную плёнку титана, поэтому накипь снимают азотной или сульфаминовой кислотой, нефтяные отложения — щёлочью.
При нефтепродуктах в воде трубки при скорости ниже 1 м/с зарастают. Мы встречали расчёт с 0,2–0,3 м/с в трубках. Рекомендуемые 2–2,3 м/с упираются в потери напора и площадь теплообмена, и на практике выходит немногим больше 1 м/с. Термическое сопротивление загрязнений в таких расчётах часто берут 0,00018 м²·К/Вт — табличное значение TEMA для солоноватой воды при скорости выше 0,9 м/с и температуре до 52 °C. На входе 60–70 °C это значение не проходит по самой TEMA: для горячей воды с нефтепродуктами закладывайте не меньше 0,00035 м²·К/Вт.
Трубы, насосы и арматура: 09Г2С с припуском, дуплекс и неметаллы
Трубопроводы горячей воды — из 09Г2С с припуском на коррозию не менее 3 мм. Основание — опыт действующих промысловых водоводов (ниже). Нержавеющие 304 и 316 в такой воде дают сквозной питтинг, а дуплекс в трубах означает кратное удорожание.
Насосы осадка и запорная арматура: проточная часть и трущиеся детали (ротор, шар, шток) — дуплекс, корпус арматуры — 09Г2С с покрытием, эластомеры — по стойкости к нефтепродуктам и температуре.
Реагентное хозяйство — неметаллы: ёмкости из ПЭ и PP, головки дозаторов из PVDF, мембраны из PTFE, керамические клапаны, трубы из PVC-U. Отдельный случай — гидразин, если его выбирают восстановителем перед закачкой (о выборе восстановителя — в статье «Подготовка воды для закачки в пласт»). С товарным гидразин-гидратом из полимеров и эластомеров совместимы только ПЭ, PP, PTFE и EPDM. PVDF и фторкаучук нестойки, медь, цинк и латунь исключают. Узел ввода — титан или никелевый сплав.
Кристаллизация соли: вакуумный насос отказал через неделю
Примерно через неделю работы лаборатории вакуумный насос для фильтрования проб перестал держать разрежение: при разборке головка оказалась покрыта солью. На бустерном насосе стенда соль наросла снаружи, от небольших протечек быстросъёмных соединений, внутри было чисто. Рапа, оставленная в открытой ёмкости на 2–3 дня, начинает кристаллизоваться от испарения.
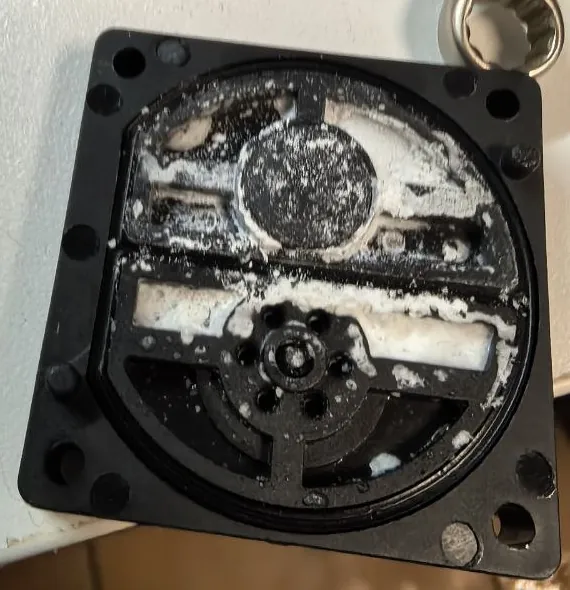
Выводы для оборудования: каплеуловитель перед вакуумным насосом, промывка насосов и линий после остановки, электрообогрев и изоляция наружных трубопроводов. Соль из рапы выпадает уже при охлаждении, задолго до замерзания.
Сверка с опытом действующего нефтяного промысла
Решения по горячей воде мы сверили с действующим промыслом:
- сепараторы — 09Г2С с заводским покрытием, внутренние устройства из 12Х18Н10Т;
- резервуары подтоварной воды — 09Г2С с лакокрасочным покрытием и внутренней протекторной защитой;
- водоводы пластовой воды — низколегированные и углеродистые стали с наружной изоляцией;
- теплообменники — только на нефти и газе.
Вывод: действующая инфраструктура — хороший ориентир для корпусов и трубопроводов. Для теплообменных поверхностей, внутренних устройств и всего, что контактирует с окислителем, её опыт не переносится: в сепараторах нет ни кислорода, ни окислителей.
Попытки удешевить исполнение почти ничего не дали:
| Что пытались заменить | Ответ производителей | Итог |
|---|---|---|
| Пластины теплообменника: титан → 316L или 6Mo-сталь | быстрый выход из строя от питтинга, ремонт дороже экономии | титан |
| Насосы: дуплекс → нержавеющая сталь | замену не поддержали | дуплекс 2205 (904L — при PREN плавки ≥ 35) |
| Стеклопластиковые фильтры → ПНД | корпуса диаметром 2 м из ПНД профильные заводы не делают | стеклопластик |
| Трубный пучок → углеродистая сталь | возможно, но материал согласует проектный институт, пучок меняют по износу | без заключения не принято |
Поэтому материальное исполнение фиксируют на стадии инжиниринга установки извлечения, а не по ответам поставщиков.
Правила выбора материалов для рассолов
Сводка — в матрице ниже. Серые клетки — сочетания, которые мы не рассматривали: это не запрет, а отсутствие данных.
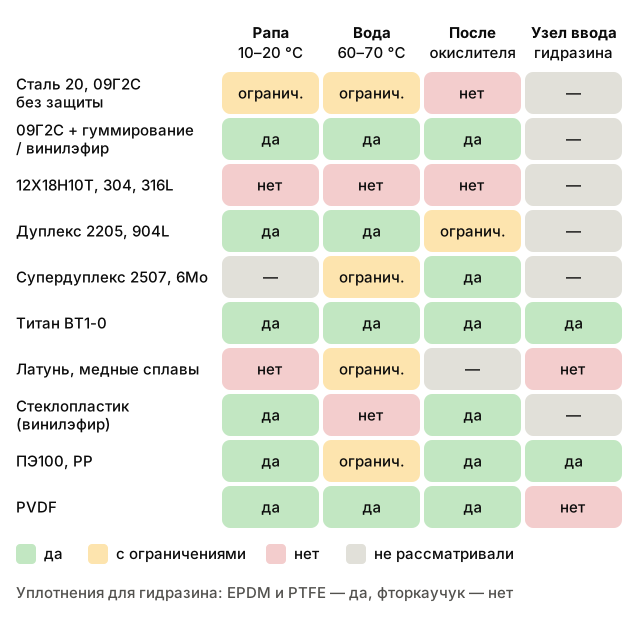
Данные матрицы
| Материал | Рапа, 10–20 °C | Вода, 60–70 °C | После окислителя | Узел ввода гидразин-гидрата |
|---|---|---|---|---|
| Сталь 20, 09Г2С без защиты | ограниченно: припуск ≥ 3 мм, вторичное Fe | ограниченно: трубы с припуском ≥ 3 мм | нет | — |
| 09Г2С + гуммирование или винилэфир | да: отстойники и крупные ёмкости | да: горячие аппараты | да, с контролем сплошности | — |
| 12Х18Н10Т, AISI 304, 316L | нет: PREN 18–24 | нет: питтинг, растрескивание | нет | — |
| Дуплекс 2205, AISI 904L | да: насосы, мешалки; 904L — при PREN плавки ≥ 35 | да: насосы, внутренние устройства | ограниченно: насосы — да, штуцеры ввода — нет | — |
| Супердуплекс 2507, 6Mo-сталь | — | ограниченно: не для пластин ТО — отказ производителей | да: штуцеры ввода окислителя | — |
| Титан ВТ1-0 | да: теплообменники | да: пластинчатые теплообменники | да | да: узел ввода |
| Латунь, медные сплавы | нет: обесцинкование и растрескивание не исключены, купон показал только равномерную коррозию | ограниченно: CuNi 90/10 в трубках ТО — по заключению материаловеда, чувствителен к сульфидам и аммиаку | — | нет |
| Стеклопластик на винилэфире | да: корпуса фильтров до Ø 2 м | нет: серийные корпуса — только после охлаждения ниже 40 °C | да | — |
| ПЭ100, PP | да: трубы и ёмкости до 40 °C | ограниченно: холодные линии и реагенты | да | да |
| PVDF | да: линии окислителя и кислот | да: футеровка листом | да: H₂O₂ 35 % | нет |
Уплотнения для гидразин-гидрата: EPDM и PTFE — да, фторкаучук — нет. ТО — теплообменник.
Порядок выбора для любой детали в контакте с рассолом — три вопроса подряд, затем тип элемента.
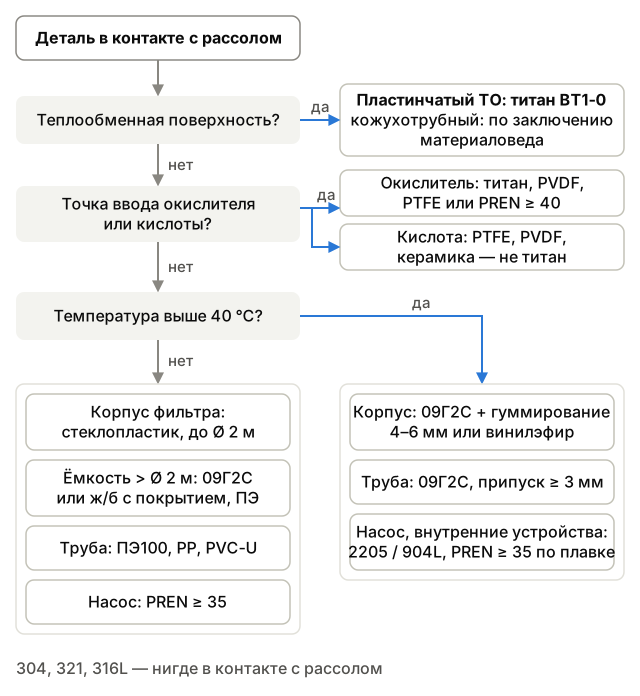
Правила, которые выдержали купоны, расчёты и ответы производителей:
- Для напорного корпуса решает температура. Выше 40 °C — сталь 09Г2С со сплошной защитой: гуммирование, стеклочешуйчатый винилэфир или лист PP либо PVDF. До 40 °C — стеклопластик для корпусов до Ø 2 м и термопласты; крупные ёмкости и отстойники — 09Г2С или железобетон с внутренним покрытием.
- Ставьте охлаждение перед стеклопластиковыми аппаратами и блокировку по температуре после последней ступени охлаждения, с уставкой ниже паспортного максимума.
- Нержавеющая сталь в контакте с рассолом — PREN ≥ 35 по сертификату на плавку. Стали 304, 321 и 316L не допускаются нигде в контакте с рассолом, включая затворы арматуры. Штуцеры ввода окислителей — титан (гипохлорит) или PVDF/PTFE (H₂O₂), из металлов — PREN ≥ 40; ввода соляной кислоты — PTFE, PVDF или керамика: титан в HCl теряет пассивность.
- Пластины теплообменника на рассоле — титан. Трубки кожухотрубного аппарата: титан на рапе; для горячей воды рассматривали CuNi 90/10, 904L и дуплекс 2205 — выбор по заключению материаловеда (медно-никелевый сплав чувствителен к сульфидам и аммиаку). Химмойка титана — без HCl и фторидов. Скорость в трубках при нефтепродуктах — не ниже 1 м/с.
- Углеродистая сталь без покрытия — только с припуском. В холодной рапе купон 09Г2С терял около 0,11 мм/год: 3 мм хватает на 20 лет с запасом 0,8 мм, на 30 лет нужно покрытие или 4 мм. Это ориентир по одному купону: для расчёта припуска нужны три купона на марку, 2 016 ч и оценка питтинга. Для горячей воды купонных данных нет: припуск 3 мм там взят по опыту промысловых водоводов.
- Участок от ввода окислителя до фильтров — самый агрессивный. Корпуса и трубы на нём — неметаллы или сталь со сплошным покрытием, насосы — дуплекс 2205. Штуцеры ввода и смесители неразбавленного окислителя — по правилу 3.
- Внутреннее покрытие обновляют примерно раз в 5 лет. Без обводной схемы закладывайте второй резервуар.
- Стенд для испытаний на рассоле собирайте из полимеров, иначе он сам добавит железо в результат: 1 м² голой стали на потоке 30 л/ч — около 3 мг/л.
- Купоны ставьте на ту среду, что будет в трубе — по правилу из раздела о купонах.
- Фиксируйте материалы до запроса предложений — одной таблицей для спецификации, пояснительной записки и опросных листов, иначе предложения несопоставимы. Как данные стенда становятся проектными решениями, разобрано в статье «Масштабирование результатов пилотных испытаний».
Частые вопросы
Какая скорость коррозии углеродистой стали в рассоле?
На купонах в рапе 250–400 г/л при 13–22 °C за 5 недель сталь 20 корродировала со скоростью около 0,05 мм/год, сталь 09Г2С — около 0,11 мм/год, по одному купону на марку. По NACE SP0775 это умеренная коррозия. Плотного защитного слоя на сталях нет, поэтому снижение скорости со временем в расчёт не закладывают. Как ориентир, 3 мм припуска хватает примерно на 20 лет, на 30 лет нужно около 4 мм; для расчёта припуска нужны три купона на марку, 2 016 ч и оценка питтинга.
Можно ли применять нержавеющую сталь 316L в рассолах?
Нет. PREN стали 316L — около 24, а для нержавеющей стали в контакте с хлоридным рассолом мы принимаем PREN не ниже 35. Производители пластинчатых теплообменников отказались ставить пластины из 316L и 6Mo-стали из-за питтинга. Для насосов берут дуплекс 2205 (904L — только при PREN плавки не ниже 35), для внутренних устройств — дуплекс 2205, для пластинчатых теплообменников — титан.
До какой температуры работает стеклопластик в рассоле?
Серийные напорные корпуса фильтров из стеклопластика на винилэфирной смоле производитель допускает до 40 °C рабочей и 45 °C максимальной температуры. Выше этой температуры намоточный корпус под давлением теряет прочность, хотя химически смола хлоридам не уступает. Поэтому горячую воду 60–70 °C сначала охлаждают, а горячие аппараты делают из стали 09Г2С с гуммированием или винилэфирным покрытием.
Почему пластинчатые теплообменники для рассолов делают из титана?
Пластина — тонкая стенка с нагревом, отложениями и щелями под прокладками, и нержавеющие стали в хлоридах на ней питтингуют. Производители отказали в пластинах из 316L и 6Mo-стали, а никелевые сплавы дороже титана. Трубки кожухотрубных аппаратов на рапе — титан; для горячей воды рассматривали CuNi 90/10, 904L и дуплекс 2205, выбор — по заключению материаловеда. Титан моют азотной или сульфаминовой кислотой: соляная кислота и фториды для него запрещены.
Как правильно провести купонные испытания коррозии в рассоле?
Нужно минимум три купона на марку и контрольный купон для поправки на травление (ASTM G1, ГОСТ Р 9.905). Купон ставят длинной стороной вдоль потока со скоростью как в трубопроводе, 1–1,5 м/с, поток держат круглосуточно, а купоны изолируют от другого металла; медные сплавы в замкнутом контуре — отдельно от сталей. Среда — та, что будет в трубе, с замером O₂ и pH. Экспозиция — 720 и 2 016 ч, питтинг оценивают отдельно по ASTM G46.