Масштабирование результатов пилотных испытаний: от стенда 30 л/ч к базовому проекту
Стенд 30 л/ч нужен проектировщику ради цифр: площади отстойника, числа фильтров, ступеней угля и объёма резервуаров. Разбираем масштабирование результатов пилотных испытаний на пяти пересчётах «стенд → проект», схемные решения, которых не видно в стакане, и вопросы, которые испытания оставили открытыми.
Содержание
Коротко
- Нагрузку на отстойник переносят по площади осаждения Yao и считают по точке срыва стенда для режима «один аппарат в ремонте». Рапа держала 0,49 м³/(м²·ч) на зеркало при 16,5–19 °C; поправку на 10 °C (× 1,22) взяли по вязкости воды.
- Число напорных фильтров задаёт режим с одним фильтром на промывке. Фильтроцикл принимают вдвое короче расчёта: два метода оценки грязеёмкости разошлись в 2,5–4 раза.
- Промывка олеофобных фильтров на стенде занимала 0,7–0,8 % фильтрата, в проекте — около 16 %. Возврат промывных вод добавляет 26 % к расходу аппаратов между зоной окисления и фильтрами.
- Доза из стакана — стартовая для отстойника, но не для фильтра: на горячей пластовой воде она дала проскок хлопьев через 3,5–4 ч, рабочая оказалась в 5 раз ниже.
- Флотация в 3,6 раза энергоёмче отстаивания, прямая фильтрация требует в 2,2 раза больше промывной рапы, рекуперация тепла снижает расход пара на 70 %.
Исходные данные для проектирования: что стенд должен измерить
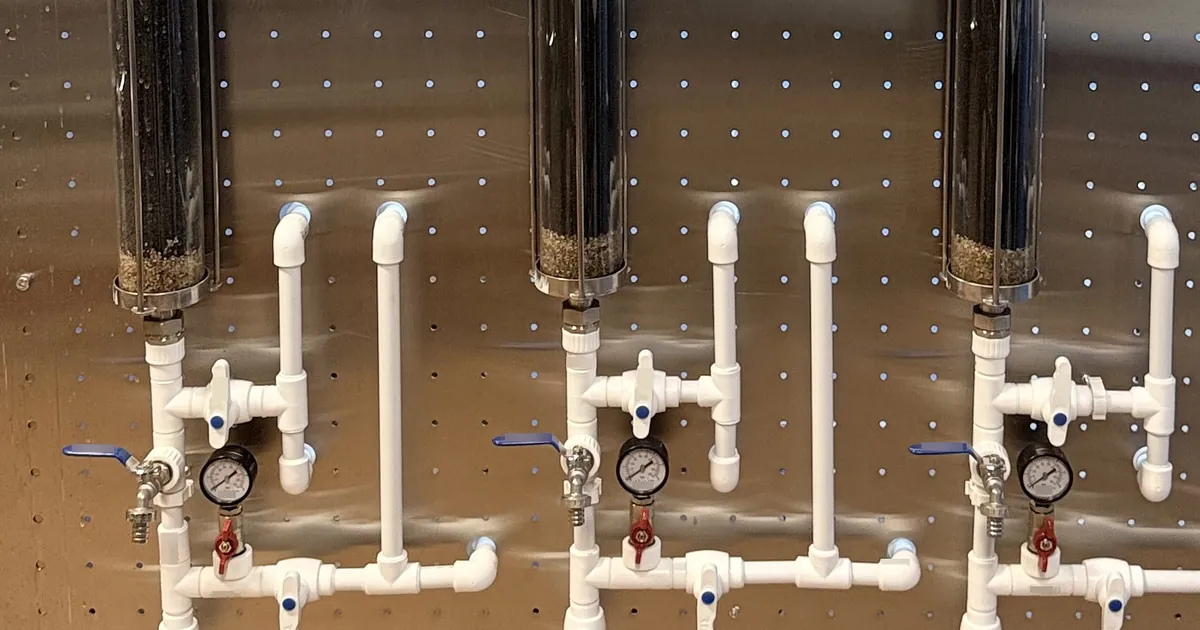
Масштабирование результатов пилотных испытаний разбираем на двух видах сырья, для которых мы спроектировали и собрали стенды 30 л/ч и участвовали в испытаниях: холодной литиеносной рапе 250–400 г/л перед извлечением лития и горячей попутной воде 15–25 г/л перед извлечением йода.
Колонна стенда диаметром 50 мм меньше промышленного фильтра по площади в тысячи раз, поэтому переносят только удельные величины: м³/(м²·ч), м/ч, минуты контакта, кг на м³ загрузки. Программу испытаний строят от проекта: для каждого аппарата — измерение, которое задаёт его размер.
Таблица 1. Что стенд должен дать проектировщику
| Что измерить | Как | Что задаёт в проекте |
|---|---|---|
| Гидравлическая крупность хлопка, мм/с | стакан с линейкой, на рабочей среде | площадь осаждения |
| Вязкость и плотность при минимальной температуре | ротационный вискозиметр, ареометр | температурная поправка, гидравлика |
| Допустимая нагрузка на отстойник и точка срыва | серия нагрузок на потоке | площадь отстойников |
| Скорость фильтрования и качество при её росте | серия 5–10 м/ч | число фильтров |
| Фильтроцикл, перепад давления, грязеёмкость | полный цикл; баланс «вход — выход» и промывные воды | интервал и объём промывок |
| Время контакта с углём, ДСЕ, ПДСЕ | три колонны последовательно | ступени «карусели», расход угля |
| Время контакта и критерий дозы окислителя | опыты с выдержкой и без, ОВП | объём резервуара, регулирование |
| Дозы реагентов на потоке | шаги вниз от «стаканной» дозы | производительность дозаторов |
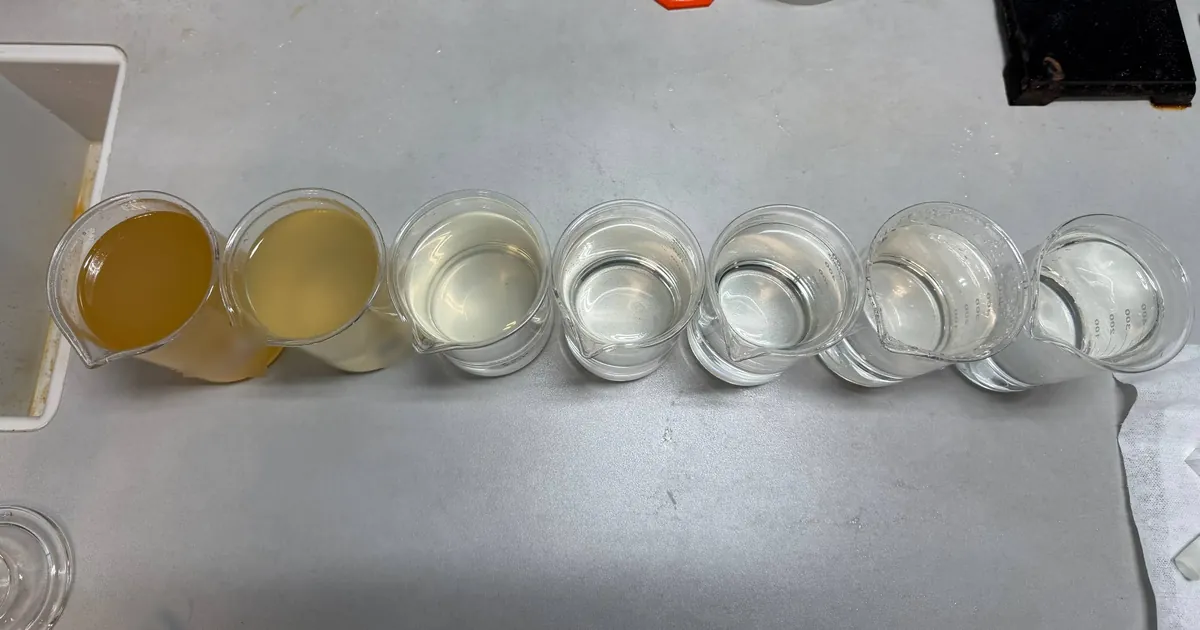
Крупность хлопка меряют на рабочей рапе: справочные значения для пресной воды не годятся. Быстрые хлопья в стакане оседали со скоростью 0,5–1,25 мм/с, но площадь задаёт мелкая фракция — 0,15 мм/с при 17 °C. Справочная методика берёт от неё коэффициент 0,65 и пересчитывает на зимнюю вязкость — выходит 0,08 мм/с.
Вязкость рапы — 6,0 мПа·с при 25 °C и 6,5 мПа·с при 19 °C, в 6–7 раз выше, чем у воды; при 10 °C её не мерили. От неё зависят осаждение, потери напора и расширение слоя при промывке.
Каждое измерение должно приходить с разбросом: контрольный опыт джар-теста при одном режиме давал от 11 до 29 ЕМФ, поэтому реагенты сравнивали только парными опытами. Методика — в статье про jar-тест для пластовой воды и рассолов.
Ловушка. Ротаметры, градуированные по воде, на рапе завышали расход в 1,3–1,9 раза: плотность 1,2–1,3 г/см³, вязкость в 6 раз выше. Поверив шкале, мы завысили бы нагрузку на отстойник до двух раз, и проект получил бы во столько же раз меньший аппарат. Расход на стенде контролировали весами.
Масштабирование результатов пилотных испытаний: пять пересчётов «стенд → проект»
Пять примеров ниже посчитаны на условном расходе 250 м³/ч через аппараты, с учётом возврата промывных вод.
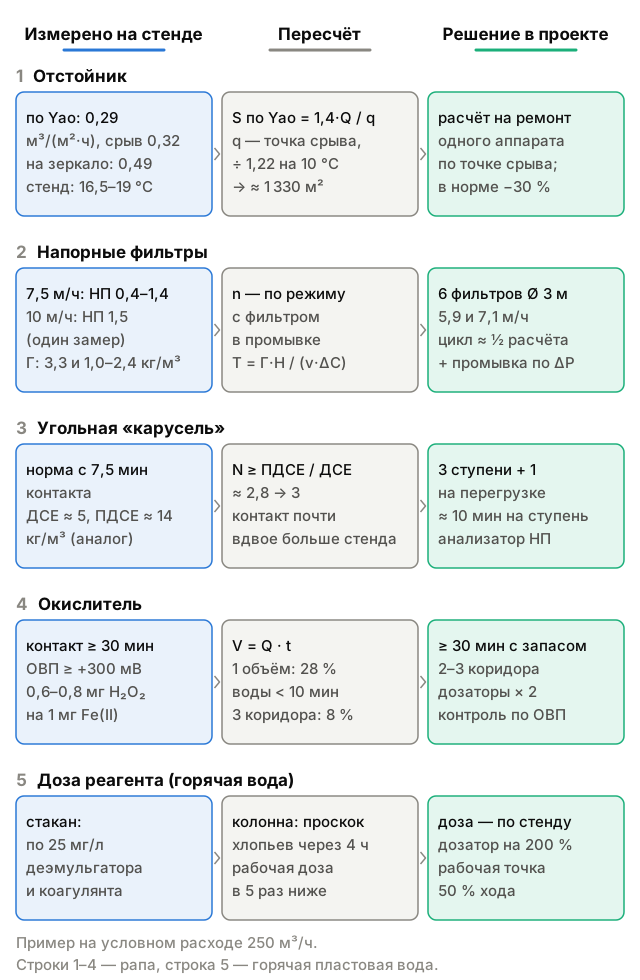
Отстойник: площадь по точке срыва стенда — около 1 330 м² на 250 м³/ч
На рапе 40–90 ЕМФ стендовый тонкослойный отстойник держал качество до 0,49 м³/(м²·ч) на зеркало, снижая мутность на 57–83 %. Режим 0,49 проверен лишь двумя замерами, оба на самой чистой рапе 40–47 ЕМФ, один — на сниженных дозах. При 0,55 на такой же рапе снижение падало до 22–36 % — это точка срыва. На грязной рапе 90–130 ЕМФ при 0,41–0,48 снижение было 48–83 %. Почему нагрузка в 2–2,5 раза ниже, чем для пресной воды, — в статье «Флотация или тонкослойный отстойник для рассола».
Нагрузку переносят через площадь осаждения по Yao, а не через проекцию пластин. У коротких пластин стенда площадь по Yao на треть больше проекции, у длинных промышленных — на 4 %, и перенос по проекции дал бы площадь примерно на пятую часть меньше нужной. По Yao стенд держал 36 л/ч — 0,29 м³/(м²·ч) — и срывался на 40 л/ч — 0,32.
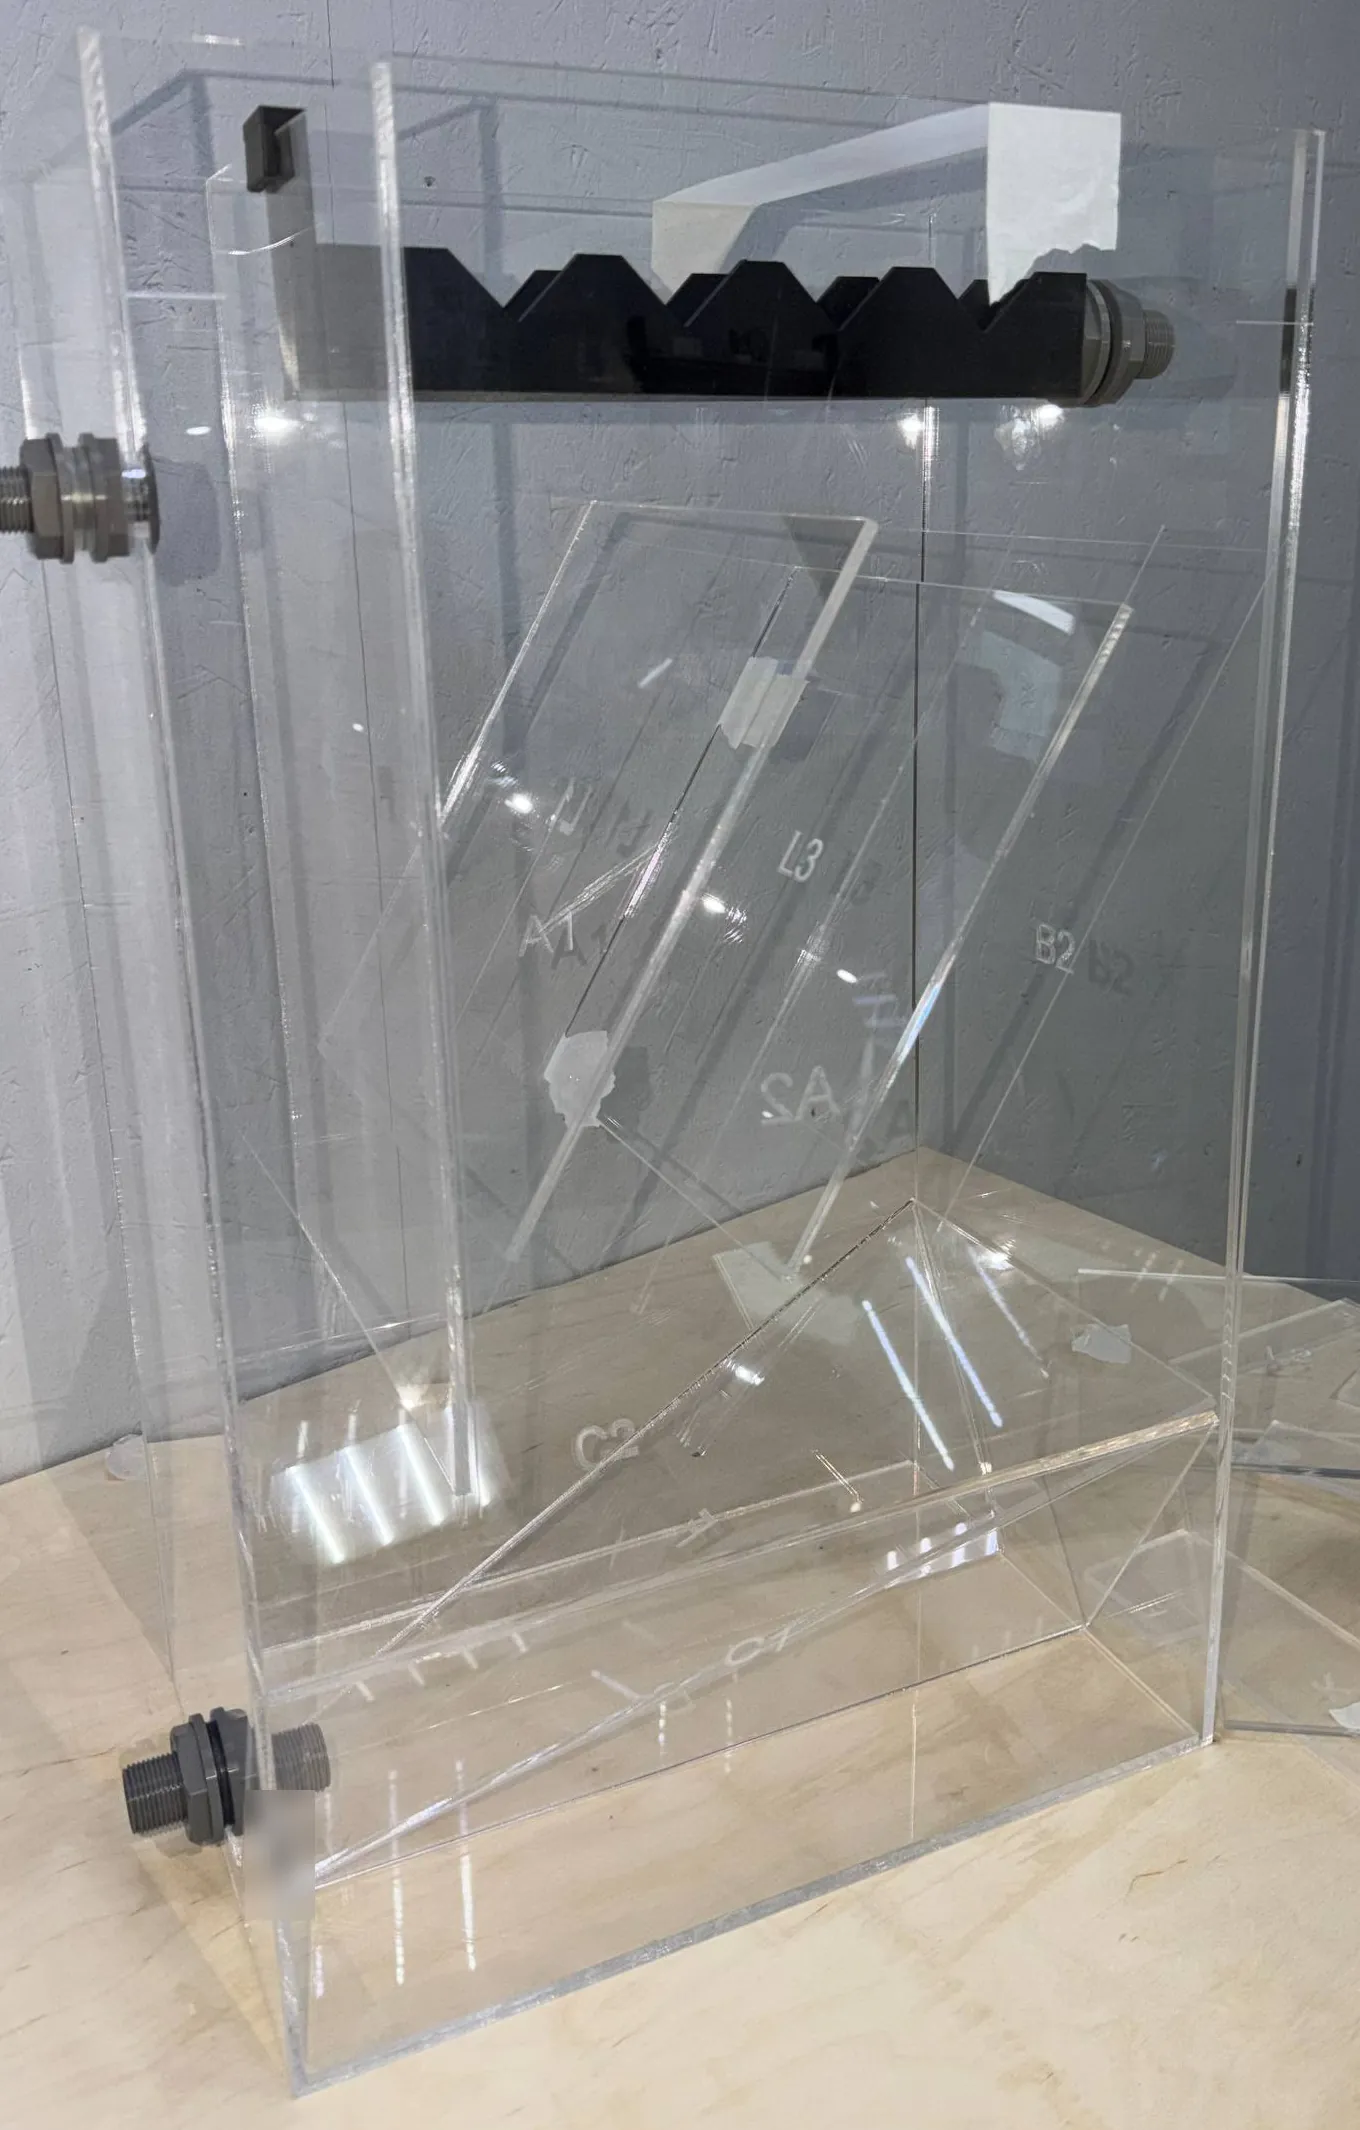
Правило. Делайте стендовый отстойник той же схемы, что промышленный: при одинаковых угле пластин, зазоре и подводе снизу нагрузку переносят по площади Yao без поправок на схему. Распределение потока по длинным промышленным пластинам проверяют расчётом: без выравнивающих устройств часть воды идёт в обход пакета.
Стенд работал при 16,5–19 °C, а зимой рапа холоднее — в примере 10 °C. Если вязкость растёт как у воды, хлопок по закону Стокса оседает в 1,22 раза медленнее, чем при 17,5 °C. Две точки рапы, при 19 и 25 °C, дают около 1,1, но их разница (8 %) в пределах погрешности стрелочного вискозиметра, а у концентрированных Mg–Ca-хлоридных рассолов вязкость при охлаждении растёт не медленнее, чем у воды. Поэтому 1,22 — допущение, а не запас; замер на холодной рапе — задача пусконаладки.
Номинал с зимней поправкой — 250 / (0,29 / 1,22) ≈ 1 050 м². Но площадь задаёт ремонт одного отстойника, когда расход на оставшиеся растёт примерно в 1,4 раза. Этот режим считают по точке срыва при 10 °C: 1,4 × 250 / (0,32 / 1,22) ≈ 1 330 м². Резервного отстойника нет: в ремонтном режиме остальные работают на точке срыва, в нормальном — почти на треть ниже.
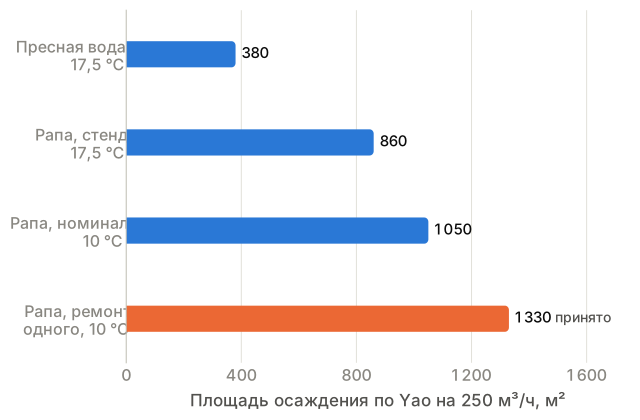
Данные графика
| Вариант расчёта | Площадь по Yao на 250 м³/ч, м² |
|---|---|
| Пресная вода, нагрузка в 2–2,5 раза выше, 17,5 °C | ≈ 380 (345–430) |
| Рапа, стенд, 17,5 °C, 0,29 м³/(м²·ч) по Yao | ≈ 860 |
| Рапа, номинал + поправка на 10 °C (× 1,22) | ≈ 1 050 |
| Рапа, ремонт одного отстойника (× 1,4) по точке срыва при 10 °C — принято | ≈ 1 330 |
Справочная методика Metcalf & Eddy (0,08 мм/с) на тот же режим даёт около 1 220 м² — на 8–9 % меньше стендовой оценки, поэтому площадь берут по стенду.
Фильтры: число задаёт форсированный режим, фильтроцикл — грязеёмкость
Олеофобная коалесцирующая загрузка при 7,5 м/ч держала нефтепродукты после II ступени на 0,4–1,4 мг/л; одиночные замеры при 8,75 и 10 м/ч — 1,1 и 1,5 мг/л — предела не показали. На горячей пластовой воде предел виден: 6–6,5 мг/л при 7,5 м/ч и до 18 при 10 м/ч. Поэтому нормальная скорость — не выше 7,5 м/ч, а около 8,5 м/ч допускают только на время промывки соседнего фильтра.
Число фильтров задаёт форсированный режим: расход фильтра на промывке делят остальные. Пример для 250 м³/ч и фильтров Ø 3 м (7,07 м²; это стальной корпус с покрытием — стеклопластиковые делают до Ø 2 м):
- по нормальному режиму: 250 / (7,5 × 7,07) ≈ 4,7, то есть хватило бы 5 фильтров;
- при промывке одного: 250 / ((n − 1) × 7,07) ≤ 8,5 м/ч, отсюда n ≥ 5,2.
Нужно 6 фильтров: 5,9 м/ч в норме и 7,1 м/ч при промывке соседа.
Фильтроцикл T = Г × H / (v × ΔC), где Г — грязеёмкость, кг/м³; H — слой, м; v — скорость, м/ч; ΔC — задерживаемая взвесь, кг/м³. По промывным водам стенд дал Г 3,3 кг/м³ на I ступени и 2,4 кг/м³ на II. При слое 1,5 м, 5,9 м/ч и задержании 30 и 12 г/м³ (баланс на худший состав по техническому заданию) выходит около 28 и 51 ч.
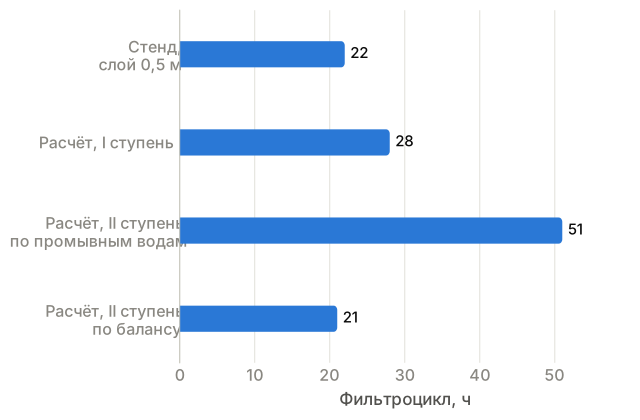
Данные графика
| Оценка | Фильтроцикл, ч |
|---|---|
| Стенд: слой 0,5 м, 7,5 м/ч, до проскока мутности | ≈ 22 |
| Расчёт, I ступень: Г 3,3 кг/м³, ΔC 30 г/м³ | ≈ 28 |
| Расчёт, II ступень по промывным водам: Г 2,4 кг/м³, ΔC 12 г/м³ | ≈ 51 |
| Расчёт, II ступень по балансу «вход — выход»: Г 1,0 кг/м³, ΔC 12 г/м³ | ≈ 21 |
В проект цикл принимают примерно вдвое короче расчётного, с промывкой по таймеру и внеочередной — по перепаду давления или мутности. Так, в базовом проекте со слоем 1,2 м расчёт дал 20 и 36 ч для I и II ступени, а принят цикл 12 ч. Причин три:
- грязеёмкость сняли по одному циклу, и методы разошлись в разные стороны: по балансу «вход — выход» I ступень задержала 14 кг/м³ — вчетверо больше, чем вымыла промывка, а II — 1,0 кг/м³, в 2,5 раза меньше. Вероятно, колонну промывали слишком малым объёмом, а вход оценили по двум отборам; по нефтепродуктам методы сошлись в пределах 3 %. По балансу лимитирует II ступень — 21 ч вместо 28;
- перепад на II ступени к концу стендового цикла дошёл до 0,8 бар на слое 0,5 м, а промышленный слой в 2–3 раза выше;
- промывка идёт очищенной рапой с возвратом: частая промывка стоит электроэнергии, но не сырья.
Угольная «карусель»: число ступеней из отношения ПДСЕ / ДСЕ
На рапе каменноугольный активированный уголь выполнял требование к нефтепродуктам уже на 1 м слоя, при 7,5 мин контакта, и держал 0,03–0,34 мг/л до конца испытаний. Головной слой не насытился, и полную (ПДСЕ) и динамическую до проскока (ДСЕ) ёмкости на рапе не определили.
Их взяли по аналогу — стенду на горячей пластовой воде: ДСЕ около 5 кг/м³, ПДСЕ около 14. Аналог неполный: там был древесный уголь, который в рапе всплывает, и мягче критерий проскока. По правилу N ≥ ПДСЕ / ДСЕ ≈ 2,8 — три ступени в работе и одна на перегрузке.
Данные самой рапы правило не проверяют. Весь слой стенда до проскока набрал 0,41 кг/м³, головной — больше 1,7 кг/м³, то есть отношение не меньше 4, но тогда уголь стоял после песка и получал 4–5,5 мг/л нефтепродуктов. После олеофобной загрузки на уголь шло 0,45–1,5 мг/л, и за 170 объёмов слоя проскока не было.
Поэтому три ступени держатся на аналоге и на запасе времени контакта: около 10 мин на ступень (около 42 м³ угля при 250 м³/ч) и 30 мин на три — почти вдвое больше, чем весь слой стенда. Шаг ротации и гидроперегрузку мы разобрали в статье про доочистку от нефтепродуктов активированным углём.
Окислитель: 30 минут контакта — объём с запасом и последовательные коридоры
Пероксид водорода на модельных растворах рапы окислял Fe(II) при 0,6–0,9 мг на 1 мг железа — в 2–3 раза больше стехиометрии. Критерий дозы — ОВП не ниже +300 мВ через 30 мин. Без выдержки остаточное железо после коагуляции было 9 мг/л против 7, хотя ОВП сразу после ввода превышал +300 мВ. Это один парный опыт, а критерий откалиброван на модели с высоким железом.
Возвратные потоки вводят за зоной окисления, иначе время контакта упало бы на пятую часть. Через зону идёт только исходная рапа — около 200 м³/ч из 250, и минимальный объём — 200 × 0,5 = 100 м³. Но в одном перемешиваемом объёме 28 % воды выходит раньше 10-й минуты, в трёх последовательных коридорах — 8 %. Поэтому объём берут с запасом — в проекте около 37 мин до точки возврата и 44 мин во всём резервуаре, — а окисление проверяют по ОВП на выходе.
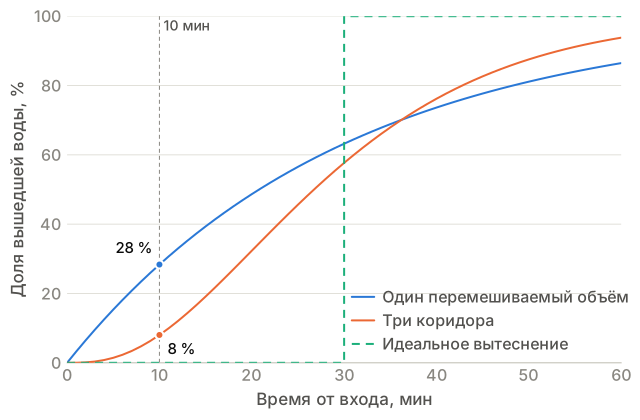
Данные графика
| t, мин | Один объём, % | Три коридора, % | Идеальное вытеснение, % |
|---|---|---|---|
| 5 | 15 | 1 | 0 |
| 10 | 28 | 8 | 0 |
| 15 | 39 | 19 | 0 |
| 20 | 49 | 32 | 0 |
| 30 | 63 | 58 | 100 |
| 45 | 78 | 83 | 100 |
| 60 | 86 | 94 | 100 |
Доза из стакана: стартовая точка для отстойника, но не для фильтра
Дозу коагулянта на рапе взяли из стакана без пересчёта: оптимум сульфата алюминия — около 28 мг/л по Al₂O₃ при окне 22–35, отстойник стенда работал на 30 мг/л и держал качество. Отдельно на отстойнике дозу не подбирали: серию 20, 30 и 40 мг/л прошли на флотаторе, и лучшей оказалась 30 — при 20 мутность была хуже в 3,6 раза, при 40 — в 2,2–3 раза. Анионного полиакриламида в стакане хватало 0,1 мг/л, на стендовом отстойнике давали 0,2–0,33 мг/л.
Время хлопьеобразования не перенеслось: стакан давал крупные хлопья за 10 мин, проточный флокулятор — мелкие даже за 38. Похоже, на потоке крупность ограничивает перемешивание, а не время: нагрузку 0,49 стенд показал на мелком хлопке. В проект заложили 20 мин на максимальном расходе (около 28 на номинальном) — при таком времени стенд не работал.
Перед фильтром стакан ошибается сильнее. На рапе вторичная коагуляция перед песком в стакане давала хлопья, а на стенде мутность после II ступени выросла с 21 до 45 ЕМФ. На горячей пластовой воде «стаканный» оптимум — по 25 мг/л деэмульгатора и полиоксихлорида алюминия — вырастил рыхлые хлопья, и через 3,5–4 ч они пошли сквозь I ступень. Рабочим стал деэмульгатор около 5 мг/л без коагулянта, реагенты подешевели в 9–10 раз.
Качество при этом ниже, чем в режиме с коагулянтом: мутность около 9 ЕМФ против 2 (в пределах требования к следующей стадии), нефтепродукты после II ступени — около 7,6 мг/л против 6,2. Требование к нефтепродуктам перед углём такой режим выполнял в среднем, но не в каждой партии.
Решения на уровне схемы: промывка очищенной рапой, рекуперация тепла, резервирование
Промывка очищенной рапой. Пресной воды на промысле мало, а разбавлять рапу нельзя: промывка пресной водой добавила бы около 250 м³ на 1 000 м³ рапы, и концентрация лития на входе блока извлечения упала бы на 20 %. Фильтры промывают очищенной рапой, промывные воды отстаивают и вместе с фугатом декантеров возвращают в голову сооружений. Безвозвратно уходит только влага кека — 0,03 % рапы.
Нормативная водовоздушная промывка — 55 и 45 м/ч по 8 мин для I и II ступени, или 7,3 и 6 м³ на 1 м². За 12-часовой цикл через 1 м² проходит около 80 м³, и промывка забирает около 9 и 7 % — всего около 16 % расхода через олеофобные фильтры.
Пресная вода нужна только на растворы реагентов и промывку декантеров — около 0,2 % расхода рапы. На стенде с растворами приходило 1,4–2 %: это разбавление учитывают, когда сравнивают литий до и после блока.
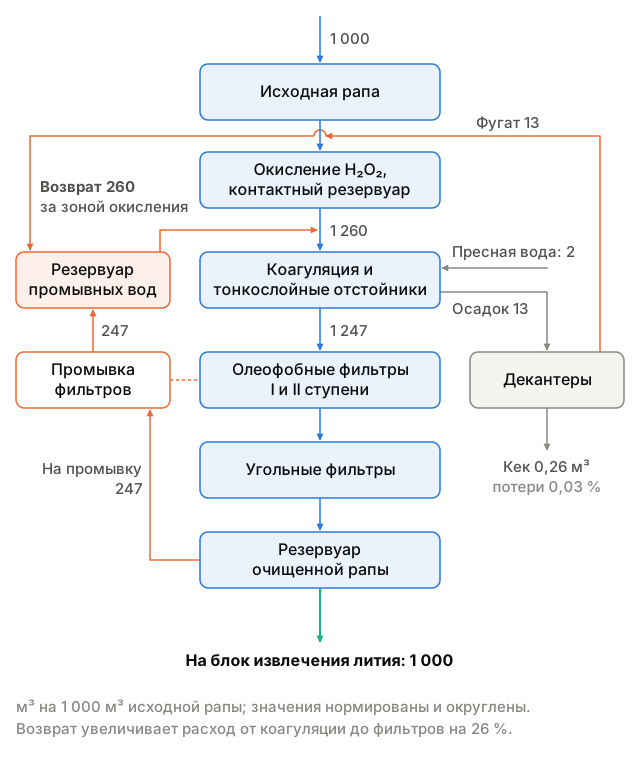
Замкнутый контур нагружает гидравлику: на 1 000 м³ рапы возвращается около 260 м³, и аппараты между зоной окисления и фильтрами считают на 1 260 м³. Пиковый расход промывки вдвое больше расхода рапы; его покрывает резервуар очищенной рапы, а резервуар промывных вод сглаживает возврат.
Рекуперация тепла. Тёплый рафинат после блока извлечения отдаёт тепло очищенной рапе перед ним: пластинчатый рекуператор даёт около 60 % тепла, пар догревает остаток. По сравнению с подогревом только паром расход пара падает на 70 %, окупаемость — 2–3 года. Пластины титановые, мойка без соляной кислоты.
На горячей воде задача обратная: воду охлаждают перед второй ступенью фильтров, и дальше работают стеклопластиковые корпуса — подробнее в статье о коррозии и материалах для рассолов.
Резервирование. Резервуар с внутренним покрытием делят на два половинного объёма: покрытие обновляют примерно раз в пять лет, и с одним резервуаром блок на это время встанет.
Сравнение вариантов схемы: флотация, прямая фильтрация, подогрев без рекуперации
Варианты сравнивали на одну производительность и одно качество на выходе. Абсолютные суммы зависят от объекта, поэтому даём отношения.
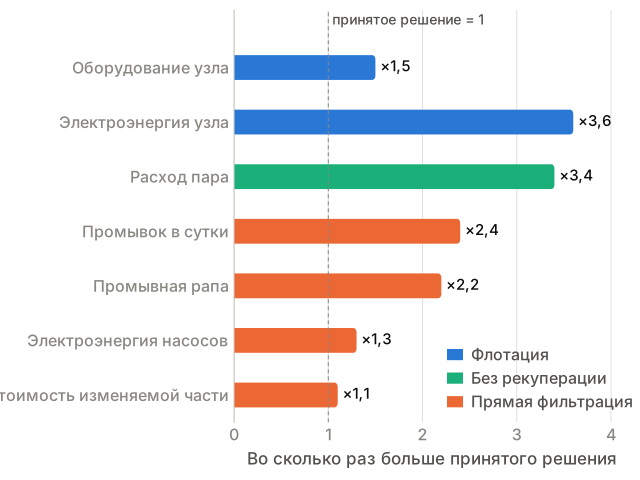
Данные графика
| Альтернатива и показатель | Отношение к принятому решению |
|---|---|
| Флотация вместо отстаивания: оборудование узла | 1,5 |
| Флотация вместо отстаивания: электроэнергия узла | 3,6 |
| Подогрев только паром: расход пара | 3,4 |
| Прямая фильтрация: число промывок в сутки | 2,4 |
| Прямая фильтрация: расход промывной рапы | 2,2 |
| Прямая фильтрация: электроэнергия насосов | 1,3 |
| Прямая фильтрация: стоимость изменяемой части схемы | 1,1 |
Флотация уступает отстаиванию и по качеству, и по затратам: насосы рецикла на давление сатурации работают непрерывно.
Дозирование флокулянта перед отстойником — меньше 1 % CAPEX. Довод против — риск: проскок полиакриламида снижает ёмкость сорбента лития. Поэтому дозу держат минимальной, а отказ от флокулянта оставлен эксплуатации: на олеофобной загрузке качество без него сохраняется.
Базовый проект водоподготовки: восемь разделов пакета
Базовый проект — пакет, по которому заказчик решает об инвестиции и заказывает оборудование. Ядро пакета — таблица «результат испытаний → принято для проектирования» с обоснованием каждой проектной величины; по сути это технологический регламент на проектирование.
Таблица 2. Типовой состав базового проекта блока водоподготовки
| Документ | Что внутри |
|---|---|
| Пояснительная записка | стадии, расходные коэффициенты, автоматизация, материалы, отходы, аналитический контроль |
| Технологические схемы (PFD) | окисление, коагуляция и отстаивание, фильтры, сорбция, подогрев, промывка и осадок, реагенты |
| Материально-тепловой баланс | расчёт на лёгкий и тяжёлый состав сырья, качество в каждой точке |
| P&ID и перечни | оборудование, трубопроводы, арматура, КИП, сигналы, блокировки, шаговые программы |
| Справочник сред и классов трубопроводов | среда, класс, материал, допустимая скорость |
| Спецификация и опросные листы | основное оборудование и требования к поставщикам |
| CAPEX и OPEX | точность −30…+50 %, по аналогам и ТКП |
| 3D-компоновка | проверка коллизий, сверка штуцеров с P&ID |
Пересчёт стенда в проект мы выпускаем отдельным документом — отчётом о масштабировании; полный объём работ описан на странице инжиниринга для гидроминерального сырья.
Опросный лист на оборудование: как получить сопоставимые ТКП
Если в опросном листе оставлено «на расчёт завода», предложения считают по разным нормам, и сравнить их нельзя.
Пример — дегазатор горячей пластовой воды. Правило симулятора и отраслевая норма ВНТП 3-85 закладывают 5 и 20 мин пребывания, и объёмы расходятся вчетверо; завод может предложить ещё меньше — один аппарат без резерва. Обоснованный вариант — около 25 м³ на 100 м³/ч: объём по расчёту остаточного газа, резерв под ревизию одного аппарата без остановки потока.
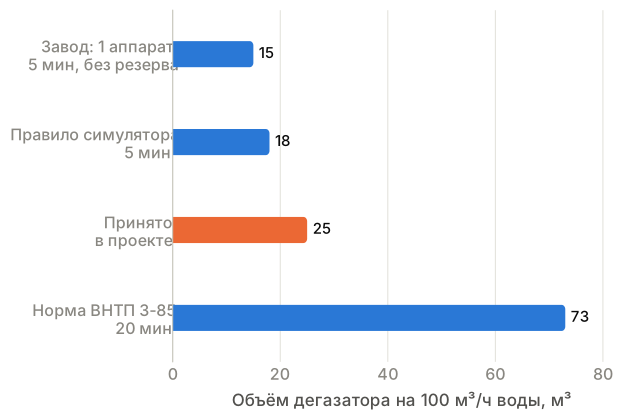
Данные графика
| Методика | Объём на 100 м³/ч, м³ |
|---|---|
| Предложение завода: один аппарат, 5 мин, без резерва | ≈ 15 |
| Правило симулятора: 5 мин, заполнение 50 %, запас 10 % | ≈ 18 |
| Принято в базовом проекте | ≈ 25 |
| Отраслевая норма: 20 мин, заполнение 50 %, запас 10 % | ≈ 73 |
С аппаратами воздушного охлаждения то же: предложение на другой температурный режим даёт вдвое большие тепловую нагрузку и число аппаратов, и сравнивать его можно только после пересчёта на режим опросного листа.
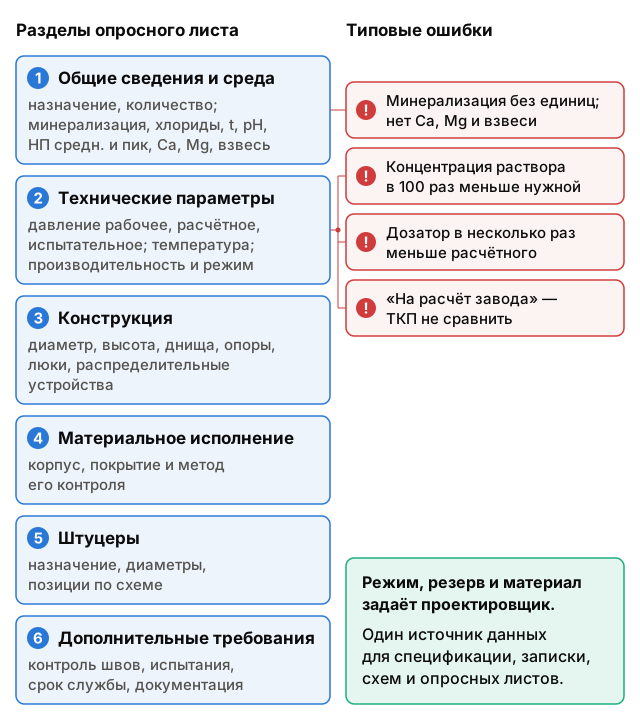
Самые грубые ошибки — в порядке величины: концентрация раствора реагента, производительность дозатора. Поэтому режим, резерв и материал фиксирует проектировщик, а у спецификации, записки, схем и опросных листов — один источник данных.
Что остаётся неопределённым после испытаний и как это закрыть на пусконаладке
Отчёт перечисляет вопросы, на которые стенд не ответил, а проект закрывает их запасом, анализатором или задачей на пусконаладку (ПНР).
Таблица 3. Неопределённости после испытаний рапы: блок предочистки
| Что не определено | Чем закрыто в проекте | Что сделать на ПНР |
|---|---|---|
| Сохранение лития: ICP-AES даёт ±30 % | реагенты и загрузки считаются инертными. Допущение: свежий гидроксид алюминия может связывать литий, как алюминатные DLE-сорбенты, — до 2,4 мг/л, то есть до 2 % лития рапы | парные пробы до и после блока; литий в осадке и кеке |
| Fe(II) и газы в рапе с устья: проба окислилась и дегазировалась в дороге | доза по верхней границе железа, дозаторы на 200 %, регулирование по ОВП | Fe(II) и газы на устье без контакта с воздухом |
| Вязкость рапы на холоде | поправка 1,22 по воде — нижняя оценка | замер вязкости и крупности хлопка |
| Время хлопьеобразования: на стенде 38 мин, в проекте 20–28 | анализатор мутности после отстойника, регулируемые мешалки | мутность при разных расходах и оборотах |
| Возврат промывных вод: на стенде не моделировался; по балансу поднимает нефтепродукты перед отстойником в 1,5 раза, взвесь — на треть | аппараты посчитаны на поток +26 %, анализатор нефтепродуктов после отстойника | нефтепродукты и мутность до и после отстойника с возвратом |
| Нефтепродукты в отстойнике: в балансе −60 %, на стенде −8…−29 % | допущение: нефть из промывных вод укрупнена | замер после отстойника в первые недели |
| ДСЕ и ПДСЕ угля в рапе | по аналогу: 5 и 14 кг/м³ | ротация по анализатору после средней ступени |
| Грязеёмкость: один цикл, методы расходятся в 2,5–4 раза в разные стороны | цикл вдвое короче расчётного, промывка по ΔP | 3–5 циклов, удлинить по факту |
| Коррозия: один купон на марку, питтинг не оценён | покрытие или припуск не менее 3 мм | купоны или зонды в первый год |
| Влажность кека не исследовалась | принята 75 % | испытание осадка у поставщика декантера |
Самое уязвимое допущение — 60 % по нефтепродуктам в отстойнике. Если оно не подтвердится, на фильтры и уголь придёт в 1,8–2,3 раза больше нефтепродуктов; запас по времени контакта угля почти двукратный, но проверять это надо первым. Экспертиза ищет в отчёте погрешность методов, критерий «оптимума» и условия опыта в каждой таблице: без них число не становится исходными данными.
На практике. После гидроиспытаний пресной водой аппараты вытесняют рапой полностью: на стенде пресный слой остался сверху флотатора, и рапа плотностью 1,2–1,3 г/см³ шла «по низу». После трёх суток простоя снижение мутности в отстойнике упало до 40–73 %: на режим он выходит не сразу.
Правила перехода от стенда к проекту
- Планируйте испытания от списка аппаратов и переносите только удельные величины. Расход на стенде контролируйте весами, а не ротаметром.
- Площадь отстойника считайте по площади Yao и точке срыва стенда для режима «один аппарат в ремонте», с поправкой на вязкость при минимальной температуре. Нет замера вязкости на холоде — берите зависимость для воды как нижнюю оценку и закладывайте замер на ПНР.
- Число фильтров считайте по форсированному режиму, грязеёмкость — двумя методами, фильтроцикл принимайте короче расчётного.
- Промывку считайте по нормативным интенсивностям, а возврат промывных вод добавляйте к расходу аппаратов после зоны окисления и до фильтров.
- Дозу из стакана берите стартовой для отстойника и уточняйте на потоке, перед фильтром подбирайте её на колонне. Дозаторы — на 200 %, рабочая точка — 50 % хода.
- Время контакта превращайте в объём с запасом: 2–3 последовательных коридора, контроль окисления по ОВП на выходе.
- Каждую неопределённость отчёта закрывайте анализатором, запасом или задачей ПНР.
- В опросном листе фиксируйте режим, резерв, материал и полный состав среды, иначе ТКП несопоставимы.
Частые вопросы
Как перенести нагрузку на тонкослойный отстойник со стенда на промышленный аппарат?
Через площадь осаждения по Yao, а не через проекцию пластин: у коротких стендовых пластин площадь по Yao на треть больше проекции, у длинных промышленных — всего на 4 %. На рапе стенд держал 0,29 м³/(м²·ч) по Yao (0,49 на зеркало) и срывался на 0,32. Площадь считают по точке срыва для режима, когда один отстойник в ремонте, с поправкой на вязкость при минимальной температуре: при охлаждении с 17,5 до 10 °C хлопок оседает примерно в 1,22 раза медленнее. Запас к срыву даёт расчёт на ремонтный режим: тогда остальные отстойники работают на точке срыва, а в норме — почти на треть ниже.
Почему фильтроцикл в проекте принимают короче расчётного?
На стенде цикл олеофобной загрузки на слое 0,5 м длился около 22 ч, а расчёт по грязеёмкости для промышленного слоя даёт сутки и больше. В проект принимают цикл примерно вдвое короче расчётного, с промывкой по таймеру и внеочередной — по перепаду давления или мутности. Причина — неуверенность в грязеёмкости: её сняли по одному циклу, и по балансу «вход — выход» I ступень задержала вчетверо больше, а II — в 2,5 раза меньше, чем вымыла промывка.
Сколько промывной воды закладывать в проект, если на стенде промывка заняла меньше 1 %?
Стендовый расход на промывку не переносится: колонну диаметром 50 мм промывают малым объёмом. В проекте промывку считают по нормативным интенсивностям водовоздушной промывки — 6–7 м³ на 1 м² фильтра против 1,4 м³/м² на стенде, и промывок вдвое больше. Для блока рапы вышло около 16 % расхода через олеофобные фильтры и около 20 % вместе с угольными против 0,7–0,8 % на стенде. Промывные воды возвращают в голову сооружений, поэтому аппараты между зоной окисления и фильтрами рассчитывают на расход на 26 % больше исходного.
Как рассчитать число напорных фильтров по данным стенда?
Число фильтров задаёт форсированный режим, когда один фильтр на промывке и его расход делят остальные. В примере на условные 250 м³/ч и фильтры Ø 3 м по нормальному режиму при 7,5 м/ч хватило бы 5 фильтров, но при промывке одного скорость не должна превышать 8,5 м/ч, поэтому нужно 6: 5,9 м/ч в норме и 7,1 м/ч при промывке соседа.
Какие вопросы пилотные испытания оставляют на пусконаладку?
После испытаний рапы открытыми остались сохранность лития (ICP-AES даёт ±30 %), Fe(II) и газы в рапе с устья, вязкость на холоде, ёмкость угля в рапе, грязеёмкость загрузки, снятая по одному циклу, и влияние возврата промывных вод. Проект закрывает их запасом, анализатором или задачей на пусконаладку: парные пробы лития до и после блока, замер вязкости и крупности хлопка при минимальной температуре, 3–5 фильтроциклов для уточнения промывки.
Что входит в базовый проект блока водоподготовки?
Обычно — пояснительная записка, технологические схемы, материально-тепловой баланс на лёгкий и тяжёлый состав сырья, P&ID с перечнями оборудования, арматуры, КИП и блокировок, справочник сред и классов трубопроводов, спецификация и опросные листы, оценка CAPEX и OPEX с точностью −30…+50 % и 3D-компоновка. Ядро пакета — таблица «результат испытаний → принято для проектирования» с обоснованием каждой строки.