Стенд для пилотных испытаний водоподготовки рассолов на 30 л/ч: как мы его спроектировали
Стенд для пилотных испытаний водоподготовки рассола должен полтора месяца работать на нескольких кубометрах пробы и не добавлять в неё железо. Рассказываем, как мы спроектировали и собрали такой стенд на 30 л/ч, почему расход мерили весами, а не ротаметром, и сколько ждать пробу после смены режима.
Содержание
Коротко
- Стенд на 30 л/ч (до 50 л/ч) работал 6–8 ч в сутки — до 180–240 л пробы в день, в среднем около 150 л с учётом переделок и режимов на пониженном расходе. Около 5 м³ рапы хватило на джар-тесты и 6–7 недель работы стенда.
- Аппараты, колонны и трубы стенда — из полимеров и акрила. Квадратный метр углеродистой стали при коррозии 0,05–0,11 мм/год добавил бы в поток 30 л/ч 1,5–3,3 мг/л железа — больше, чем его остаётся в очищенной рапе.
- Ротаметры, градуированные по воде, на рапе завышали расход в 1,3 и 1,9 раза. Поправка на плотность даёт лишь 1,14–1,26, поэтому расход стенда мы считали весами и по уровню.
- Свой перистальтический насос-дозатор держит подачу от 1 мл/мин с нашей силиконовой трубкой только при пережиме 30 %. С пережимом 5–20 % подача ниже 4 мл/мин срывалась.
- Аппарат смешения выходит на 95 % нового режима через 3τ, а τ флотатора считают по подаче: рецикл смену режима не ускоряет. В схеме с отстойником точка после фильтров выходит на режим через 4,5–4,7 ч — один полный режим за рабочий день.
Требования к стенду для пилотных испытаний водоподготовки рассола
Стенд для пилотных испытаний водоподготовки проверяет, как подготовить гидроминеральное сырьё к извлечению ценного компонента: убрать взвесь, железо и нефтепродукты и не потерять сам компонент. Мы строили его в двух исполнениях для разных проектов. Основное — для холодной хлоридной рапы 250–400 г/л плотностью 1,2–1,3 г/см³ и вязкостью 6–8 мПа·с. В другом проекте стенд работал на горячей попутной воде с минерализацией 15–25 г/л и температурой 60–70 °C. Пробу привозят в еврокубах, и на всю программу её несколько кубометров.
Установка на 0,5–1 м³/ч израсходовала бы такую пробу за 5–10 часов. Поэтому стенд мы спроектировали и собрали сами под шесть требований:
- Расход 30 л/ч, максимум 50 л/ч. На всю программу ушло около 5 м³ рапы, из них на джар-тесты — около 0,3 м³.
- Полимеры вместо стали. Обвязка — ПВХ-У и полипропилен, аппараты — акрил, колонны — прозрачные полимерные трубы, трубки дозаторов — силикон. Железо — контролируемый показатель, и железо от коррозии исказило бы результат.
- Прозрачные аппараты. Хлопья, флотопену, расслоение и слой осадка видно без вскрытия.
- Точка отбора после каждой ступени и каждой колонны, манометры до и после каждого фильтра.
- Сменные узлы. Флотатор и отстойник ставятся на одно место, фильтры перезасыпаются, контактная колонна выводится на байпас.
- Нагрев до 60 °C — в исполнении для горячей попутной воды.
Стенд масштабирует удельные величины, а не объёмы: скорость фильтрования, нагрузку на площадь осаждения, время контакта с загрузкой. Как такие испытания встраиваются в проект, мы описали на странице о пилотных установках для гидроминерального сырья.
Схема пилотного стенда 30 л/ч: узлы и точки отбора проб
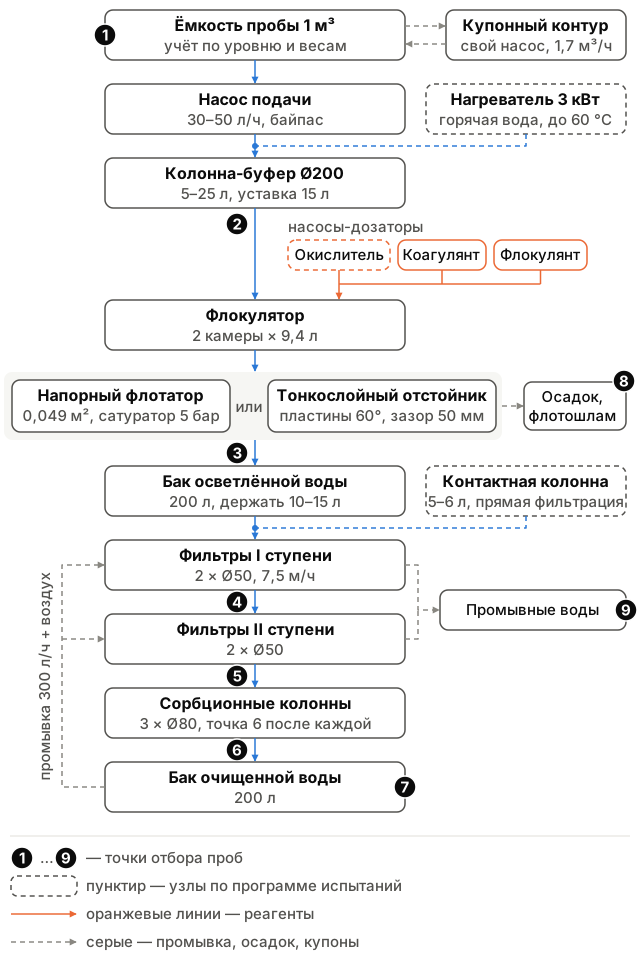
Цепочка стенда при 30 л/ч:
- Подача. Мембранный бустерный насос 24 В на 30–50 л/ч с байпасом и сетчатым фильтром 100–300 мкм на всасе. В исполнении для горячей воды — проточный нагреватель 3 кВт с терморегулятором.
- Колонна-буфер из трубы ПВХ-У Ø200 высотой 3 м: рабочий объём 5–25 л, уставка 15 л, дисковый аэратор и пробоотборники по высоте. Её строили для аэрации. Но в привезённой рапе всё железо уже было трёхвалентным, а на модельном растворе с добавкой Fe(II) период полуокисления воздухом составил 1,5–2 ч: за 30 мин в колонне окислилось бы лишь 16–21 %. Колонна работала буфером без воздуха, окислитель на стенде не дозировали.
- Дозирование. Три растворных бака по 20 л и три насоса-дозатора: коагулянт, флокулянт и канал под окислитель, если его потребует программа.
- Флокулятор. Две акриловые камеры 240 × 240 × 260 мм по 9,4 л, поток «над-под», мешалки с плавной регулировкой.
- Разделение фаз. Напорный флотатор с сатуратором или тонкослойный отстойник.
- Бак осветлённой воды 200 л и насос на фильтры. Контактная колонна Ø80 × 1 м (5–6 л, 10–13 мин при 30 л/ч) нужна для вторичной коагуляции и прямой фильтрации; на песке не сработало ни то, ни другое.
- Фильтры. Две ступени по две колонны Ø50 × 1000 мм в параллель, фильтрующий слой 0,5 м на 0,1 м гравия: при 30 л/ч это 7,5 м/ч. Затем три сорбционные колонны Ø80 последовательно, общий слой 1,7–2,0 м, скорость 6 м/ч.
- Бак очищенной воды 200 л. Из него же идёт промывка насосом на 300 л/ч, позже к ней добавили воздух в нижний дренаж колонн.
- Купонный контур — отдельный насос на ёмкости исходной рапы.
Перистальтический насос-дозатор: подача от 1 мл/мин при пережиме трубки 30 %
В исходной схеме стояли мембранные насосы-дозаторы. Но при 30 л/ч и дозах от десятых долей до десятков мг/л раствор нужно подавать непрерывно, от 1 до 13 мл/мин. Мы собрали перистальтический насос-дозатор ВАКО-ДП1: шаговый двигатель NEMA17, драйвер TMC2209, контроллер ESP32, головка и корпус напечатаны на 3D-принтере. Дозу задают в мг/л с телефона, насос сам считает подачу:
q, мл/мин = доза, мг/л × расход воды, л/ч ÷ (концентрация раствора, г/л × 60)
Насосы для стенда мы собираем в своём цехе: печатаем головки и корпуса, ставим ролики на подшипниках, драйвер и контроллер, прошиваем и калибруем каждый канал.
Первый насос качал, но ниже 4 мл/мин подавал меньше заданного, и по трубке шёл пузырь воздуха. Причина — пережим. Вкладыши головки были рассчитаны на 5–20 %, а силиконовая трубка оказалась мягче расчётной. С вкладышем на 30 % насос ровно подаёт от 1 мл/мин, а калибровка мерным цилиндром при 7,5 мл/мин — «20 мл за 2 мин 40 с» — повторяется от пуска к пуску. После каждой замены трубки канал калибруем заново.
На практике. В первый день раствор коагулянта нужно было подавать по 3,5 мл/мин, и старый вкладыш его не качал. Раствор разбавили вдвое и подавали 7 мл/мин при той же дозе. Расплата — пресная вода: с растворами реагентов в стенд шло 1,4–2 % от расхода. В балансе по литию эту воду учитывали расчётом: такое разбавление меньше неопределённости анализа лития (около ±30 %), и анализом его не увидеть. По той же причине сохранность лития на стенде анализом не подтверждали — её обосновывают расчётом.
Маточный раствор анионного полиакриламида 1 г/л годен 7–14 суток, рабочий мы готовили заново, если он старше 2 суток. Устройство насоса, вкладыши и приложение подробно описаны в посте о лабораторном перистальтическом насосе-дозаторе.
Измерение расхода весами: ротаметр на рассоле завышал почти вдвое
Импульсный водомер из программы на 30 л/ч не вращался. Электромагнитный DN15 работал бы на расходе всего в 2–3 раза выше своего минимума, а стойкость его футеровки и электродов к 200 г/л хлоридов ещё нужно было подтверждать. Остались ротаметры на 6–60 л/ч, градуированные по воде.
Весовой контроль показал, что на рапе они завышают. На одной линии при 30 л/ч шкала показывала около 58 л/ч — в 1,9 раза больше. На другой при тех же 30 л/ч было 40 л/ч по шкале — в 1,33 раза.
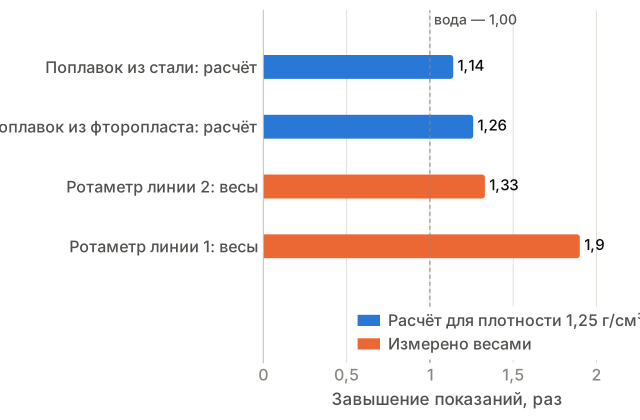
Данные графика
| Случай | Как получено | Завышение, раз |
|---|---|---|
| Вода — градуировка шкалы | — | 1,00 |
| Стальной поплавок | расчёт, плотность 1,25 г/см³ | 1,14 |
| Фторопластовый поплавок | расчёт, плотность 1,25 г/см³ | 1,26 |
| Ротаметр линии 2 | весы на стенде | 1,33 |
| Ротаметр линии 1 | весы на стенде | 1,9 |
Поправка на плотность для ротаметра известна: Q_ист = Q_шк × √[(ρп − ρ) × ρв ÷ ((ρп − ρв) × ρ)], где ρп — плотность поплавка, ρ — плотность рассола, ρв — воды. Линию 2 почти целиком объясняет плотность, линию 1 — нет. Оба ротаметра одной модели и стояли на одной рапе, поэтому свойства среды разницу между ними не объясняют. Вклад дают отложения взвеси на поплавке и в трубке и, возможно, вязкость — рапа в 6–7 раз вязче воды. Отдельно эти вклады мы не разделяли. У каждого прибора своя поправка, и табличный коэффициент тут не работает.
Ловушка. Ротаметр на линии флокулятора забивался хлопьями, ротаметр подачи — взвесью. Первый убрали, второй оставили индикатором: расход задаёт игольчатый кран, контроль — по массе на весах.
Как мы мерили расход:
- уровень в еврокубе: 12,6 л на 1 см, в баке на 200 л — 2,4 л на 1 см;
- на выходе — литровый стакан и секундомер;
- для длинных серий — ёмкость на весах и наше приложение для измерения расхода весами, в котором задаётся плотность рассола.
При цене деления весов 0,02 кг и 30 л/ч рапы, то есть около 0,62 кг/мин, погрешность интервала укладывается в 2 % через 3,2 мин.
Флокулятор, флотатор и тонкослойный отстойник: на рапе отстаивание эффективнее флотации
По программе флокулятор был трубчатым: 12 участков полипропиленовой трубы по 3 м, около 10 мин пребывания. Мы заменили его камерами с мешалками: обороты в каждой меняются на ходу.
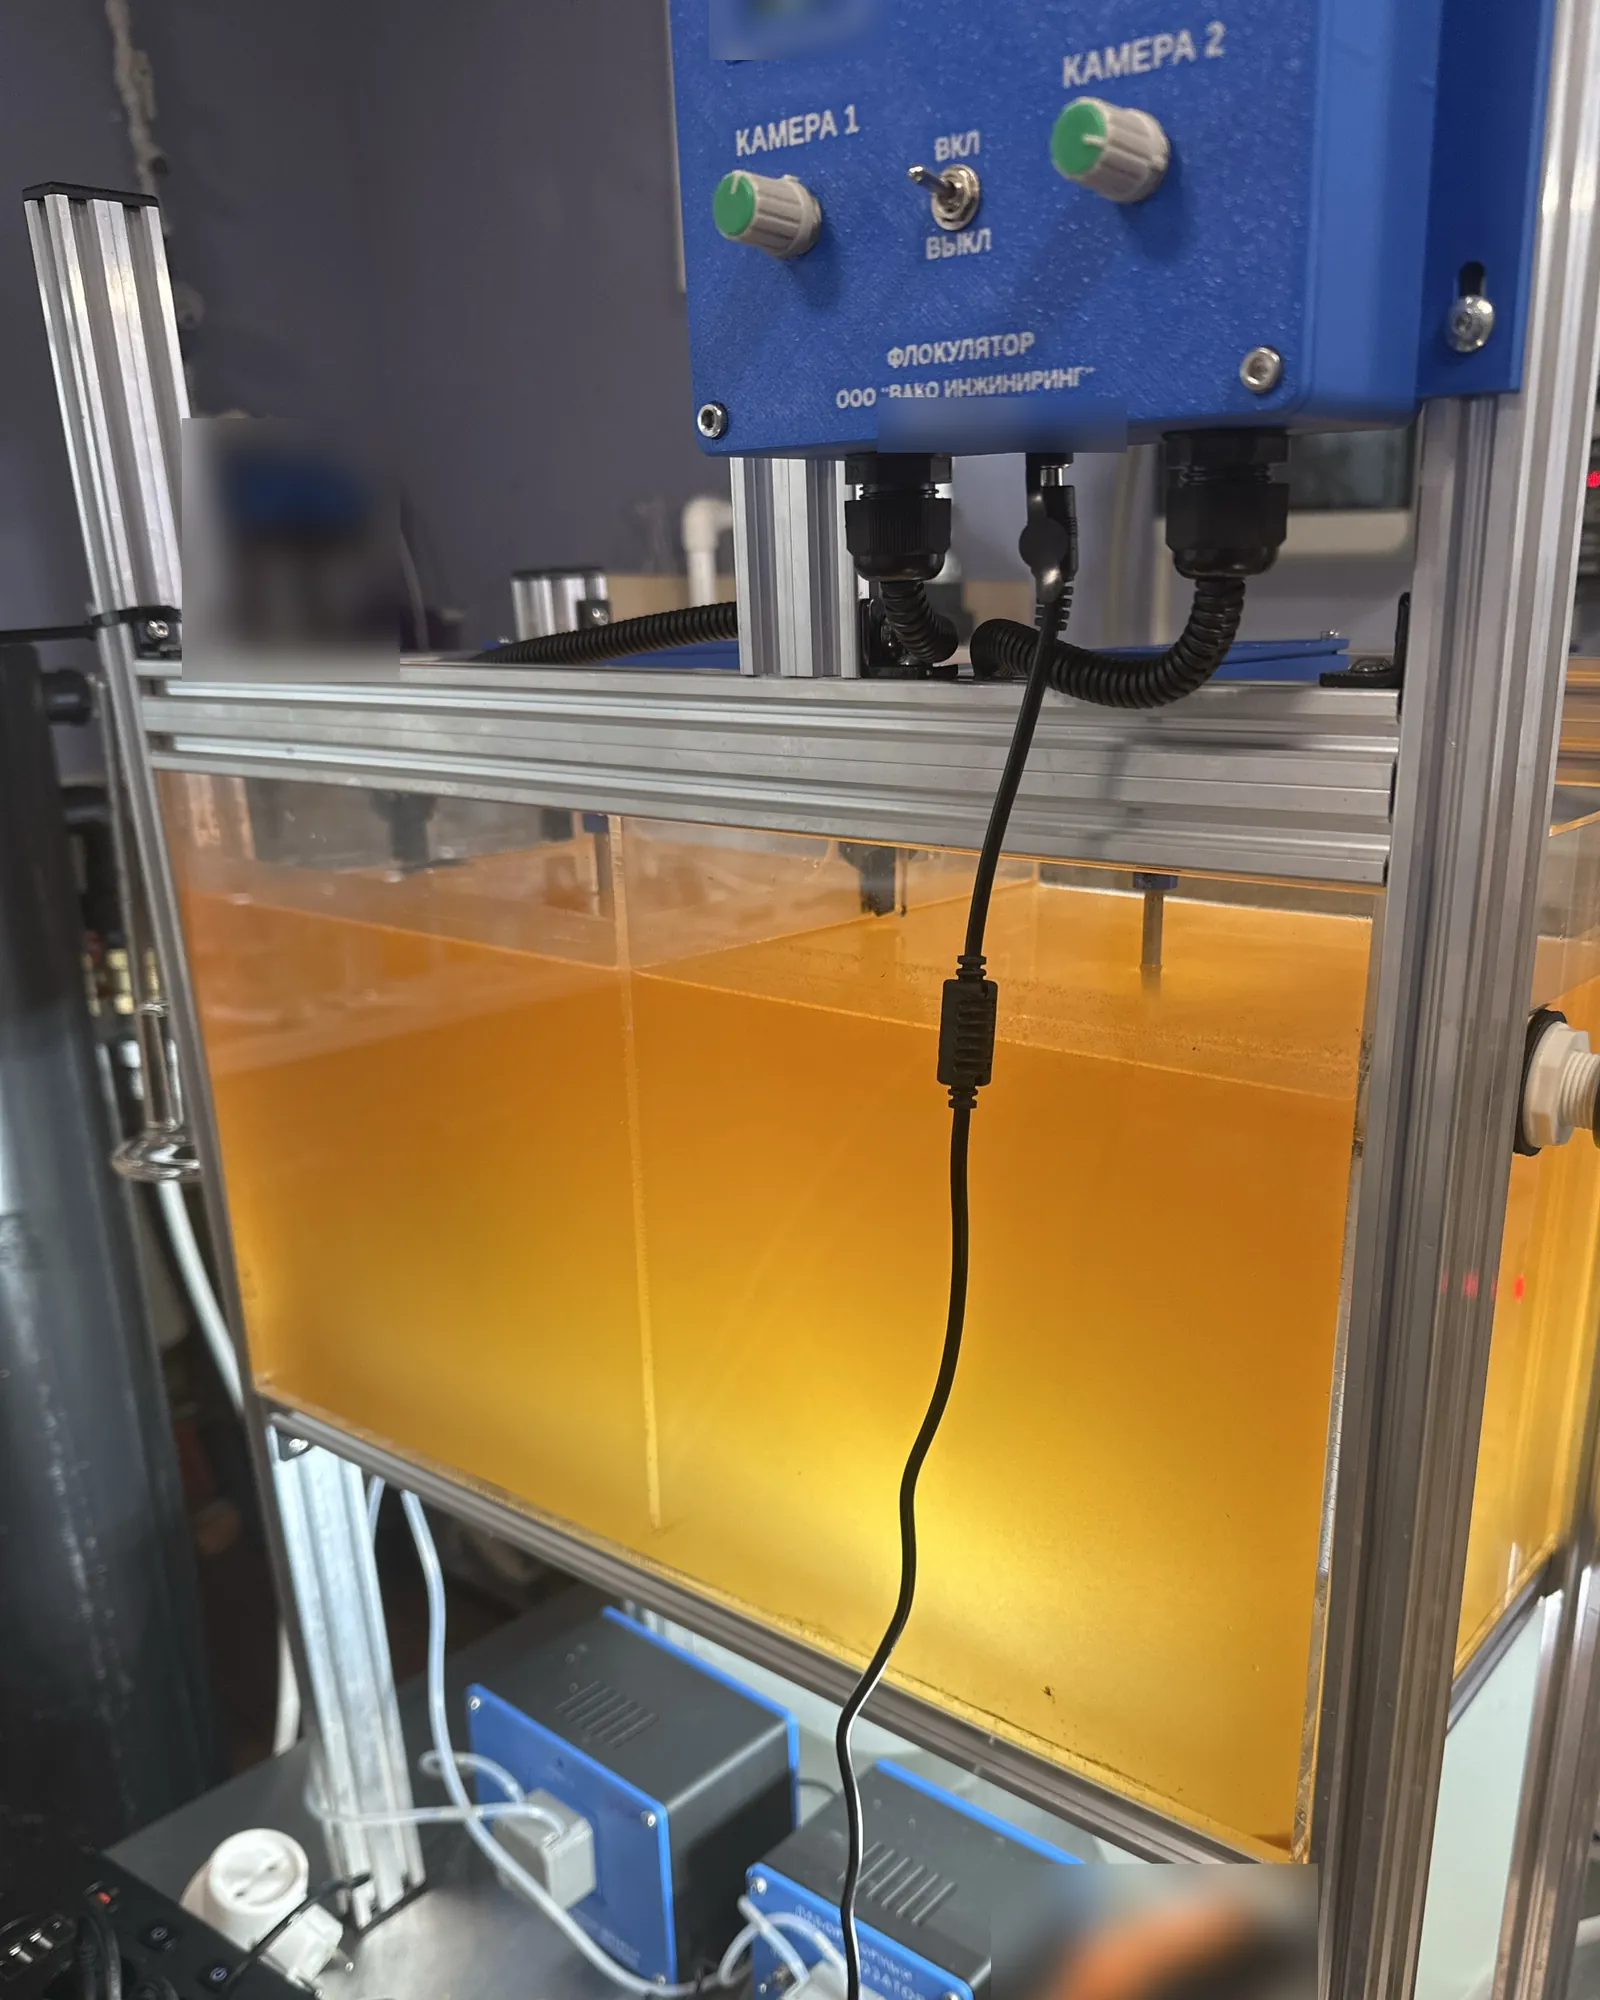
На стенде хлопок всегда был мельче, чем в стакане. Рост оборотов его дробил. Разовая передозировка флокулянта хлопок укрупняла, но эффект вымывался. Ещё одна поправка — вязкость: при тех же оборотах градиент скорости в рапе на 30–35 % ниже, чем в воде, а при 10 °C — до 45 %, и обороты из методик для пресной воды не переносятся. Поэтому для следующего джар-тестера на 6 мест мы заложили отдельный шаговый привод на каждый вал и диапазон 5–600 об/мин.
Напорный флотатор мы склеили из акрила 8 мм: корпус 300 × 200 мм, зеркало 0,049 м², уровень 400 мм, ложное дно с уклоном 15°, пенный карман. Сатуратор — прозрачная труба ПВХ Ø50 длиной 1,5 м, давление 5 бар.
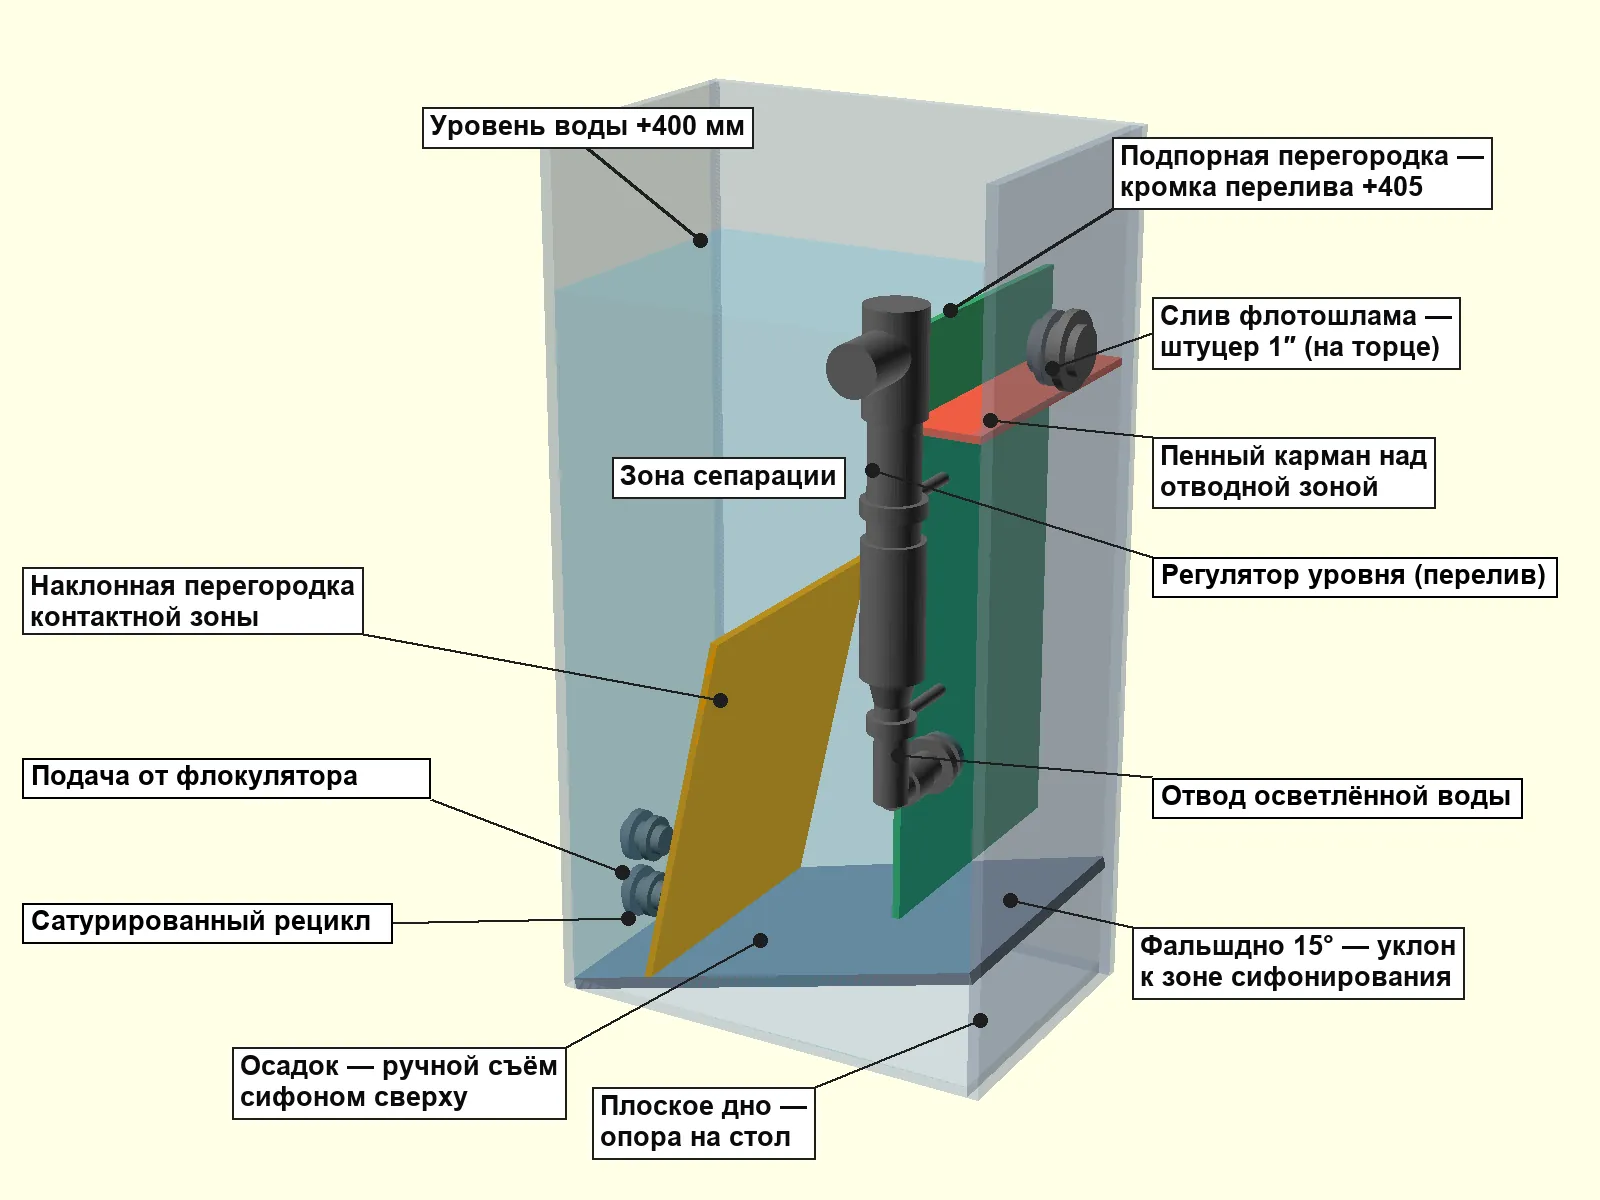
На рапе у флотатора было три проблемы:
- Сатуратор заливало водой. Насос давил сильнее компрессора. Помог редуктор на линии подачи воды в сатуратор: после него давление держалось на 4,8–5,0 бар при расходе воздуха 50 л/ч. Обратный клапан на воздушной линии обязателен: при 5–5,5 бар рапу выдавит к компрессору. Участок шланга после игольчатого клапана мы сделали прозрачным: по «молоку» микропузырьков видно, работает ли сатуратор.
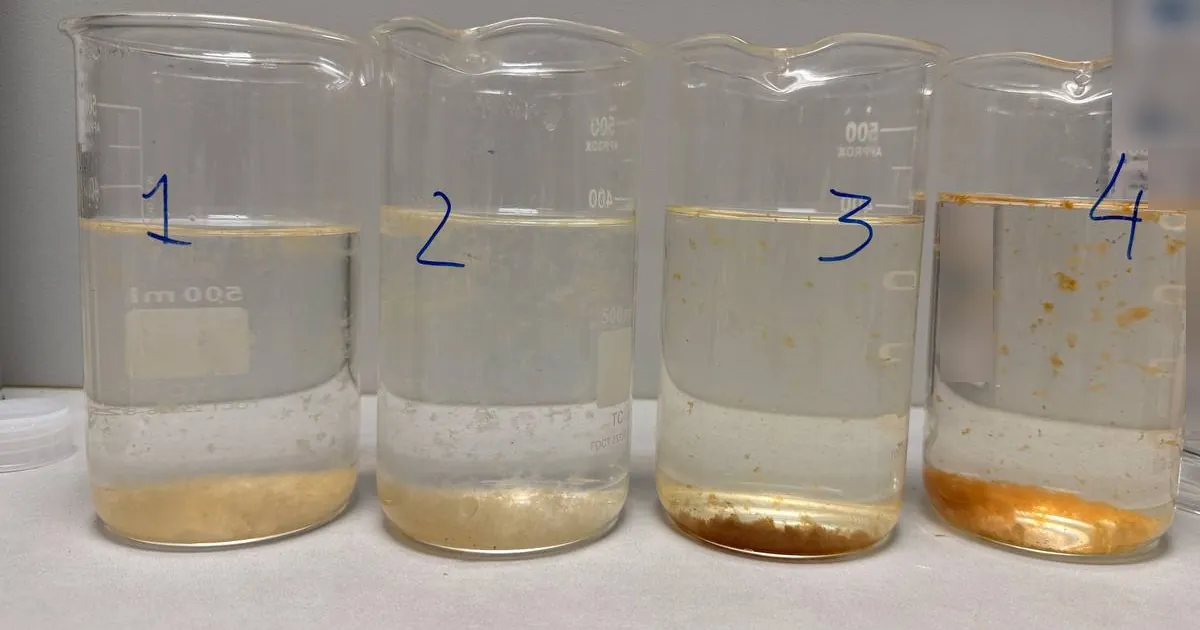
- Пресная вода после гидроиспытаний осталась над рапой. Слой плотностью 1,0 г/см³ стоял в верхней части флотатора, а рапа шла под ним по дну. Отвод осветлённой воды — под перегородкой у дна, поэтому подача рапы этот слой не вытесняет. После гидроиспытаний пресную воду сливают полностью и заполняют аппарат рапой. Если пресный слой уже стоит, его сливают сверху.
- Насыщения не хватало. Вода проводила в сатураторе 6–8 мин, а из литра рапы при 5 бар выделяется около 16 мг воздуха против 130 мг из пресной воды. Рост рецикла с 60 до 100 % выигрыша не дал: вода меньше времени проводила в сатураторе.
Итог: снижение мутности от 0 до 77 % по отборам, 30–40 % хлопка тонуло. CFD-модель стендового флотатора показала короткое замыкание: первые 10 % подачи выходили через 14 мин при номинальных 29 мин прохода (подача 30 л/ч плюс рецикл около 10 л/ч).
Тонкослойный отстойник мы начали собирать ещё до пуска стенда, когда джар-тесты показали проигрыш флотации. Детали из акрила вырезали лазером и подписали гравировкой, держатели и переходники напечатали.
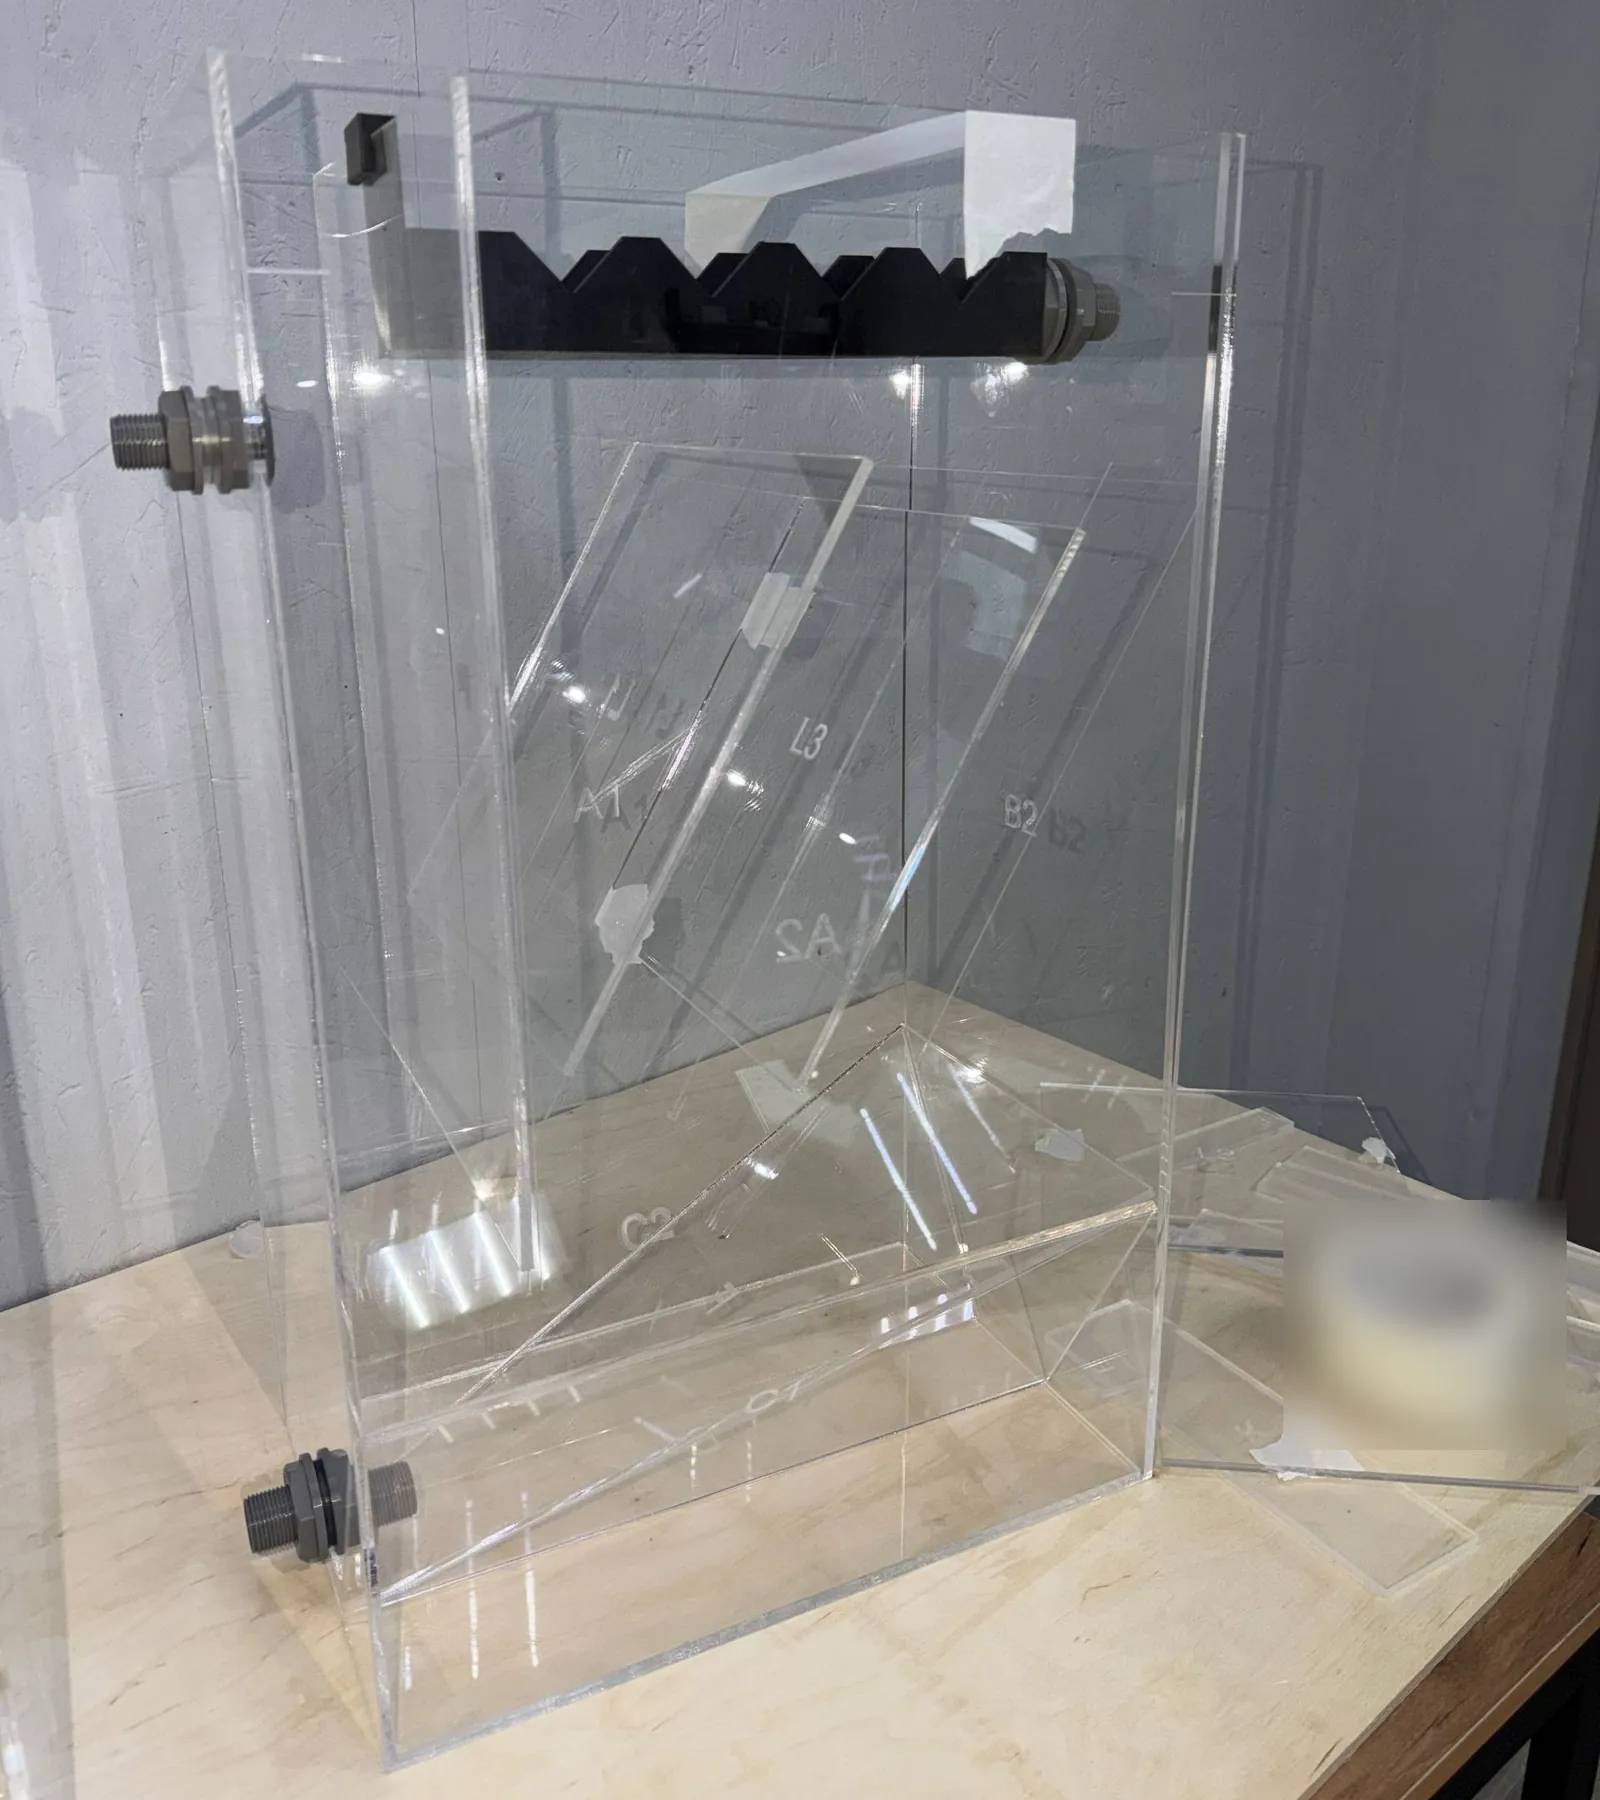
Пластины стоят под 60° с зазором 50 мм — так же, как в типовом промышленном тонкослойном модуле, поэтому поправка на угол и зазор при переносе данных не нужна. Проекция пластин — около 0,09 м², зеркало — около 0,07 м², зона отстаивания — около 30 л. Через полторы недели работы стенда отстойник встал на место флотатора. Осадок из приямка составил 0,6–0,8 % подачи, на мутной рапе — до 1,7 %: по этой доле считают объём приямка и интервал сброса.
Рабочая граница — около 0,5 м³/(м²·ч) на зеркало, или около 0,4 на проекцию пластин; на 0,55 качество срывалось. Это в 2–2,5 раза ниже, чем для пресной воды. Нагрузку на зеркало в проект не переносят: у стенда проекция пластин лишь в 1,3 раза больше зеркала (0,09 против 0,07 м²), а у промышленного пакета — в разы больше. Переносят нагрузку на площадь осаждения по Yao: у коротких стендовых пластин она на треть больше проекции, у длинных промышленных — всего на 4–9 %. На мутной рапе (90–130 ЕМФ) даже нагрузка 0,41 давала нестабильные 16–56 ЕМФ, а после трёхсуточного простоя снижение мутности падало до 40–73 %. Почему в рапе выиграло отстаивание, разобрано в статье о флотации и тонкослойном отстойнике для рассола.
Колонны: сменная засыпка, водовоздушная промывка и купонный контур
Колонны Ø50 и Ø80 высотой 1 м стоят на перфорированных панелях. Под слоем — 0,1 м поддерживающего гравия, у каждой колонны манометры до и после и кран отбора. Чтобы пристенный проскок не искажал результат, диаметр колонны берут не меньше 20–50 диаметров зерна. У Ø50 при зерне до 2 мм это отношение равно 25 — у нижней границы диапазона.
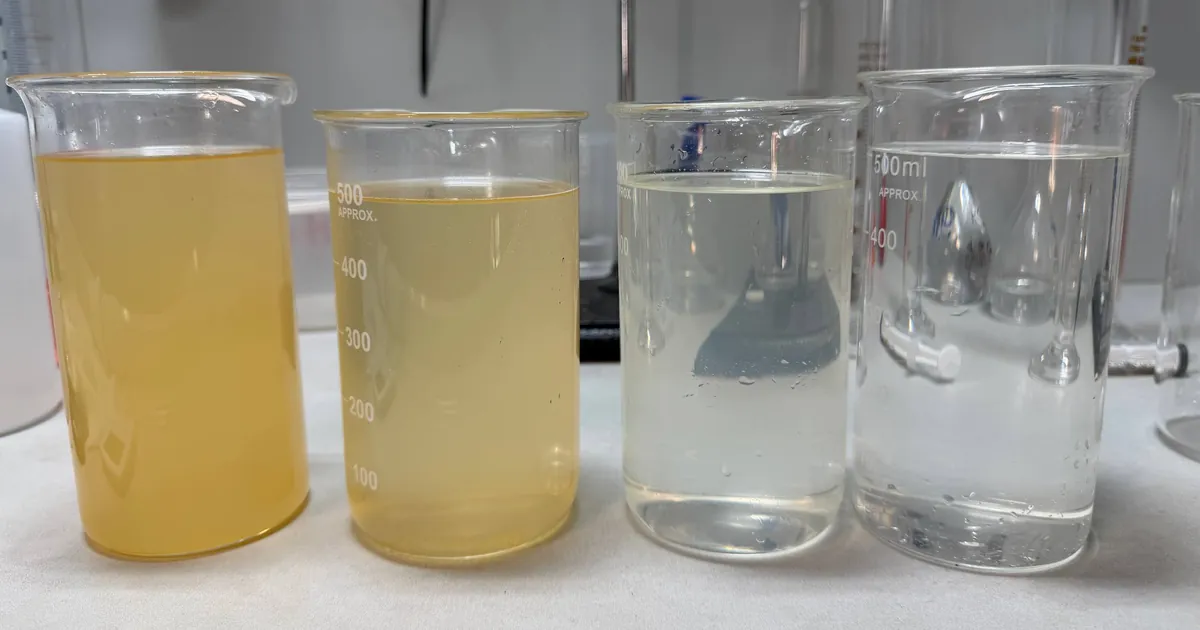
Сменная засыпка оправдала себя сразу. Песок 0,8–2,0 / 0,5–1,0 мм пропускал мелкий хлопок: после II ступени было 16–23 ЕМФ, а когда перед фильтрами добавили вторичный коагулянт, — до 88 ЕМФ. После перезасыпки на 0,8–1,4 / 0,4–0,8 мм вторая ступень в установившемся режиме давала 2,0–3,7 ЕМФ.
С колоннами было три проблемы:
- Гидроудар. При отборе воды из бака на промывку по фильтрам прошёл гидроудар, и муть проскочила через ступень. Линии промывки нужно развязать с линией подачи.
- Промывка только водой оставляла на песке слипшиеся рыжие комки. Промывали 5 мин: по объёму 6 л на колонну I ступени (1,2 л/мин, около 35 м/ч) и 3,5 л на колонну II ступени (0,7 л/мин, около 20 м/ч), это 1,9 и 1,1 % пропущенного объёма. После добавления воздуха в нижний дренаж комков не стало.
- Унос угля. Сорбционную колонну Ø80 промывали не сильнее 1–2 л/мин по шкале ротаметра промывки (12–24 м/ч), иначе уголь уходит в слив. Взрыхление при 4 л/мин по шкале держали не дольше 1 мин.
Купонный контур — отдельный насос на еврокубе с исходной рапой: 1,7 м³/ч по трубе ПВХ 25, около 1,3 м/с. Из стенда его вынесли: потоку 30 л/ч нечего отдать в такой контур. Циркуляция шла около 12 ч в сутки, купоны всё время оставались в рапе. Купоны стоят на напечатанных держателях, по одному на марку. За пять недель экспозиции углеродистые стали корродировали со скоростью 0,05–0,11 мм/год без защитной плёнки, латунь — около 0,01 мм/год. Подробности — в статье о коррозии и материалах для рассолов.
Исполнение стенда для горячей попутной воды: нагреватель 3 кВт и обвязка PP-R
В другом проекте, для горячей попутной воды, стенд собирали с проточным нагревателем 3 кВт: уставка около 60 °C, фактически на стенде 48–62 °C, обвязка — PP-R. Реагент вводили в контактную колонну с выдержкой 10–13 мин, позже добавили компрессор для водовоздушной промывки.
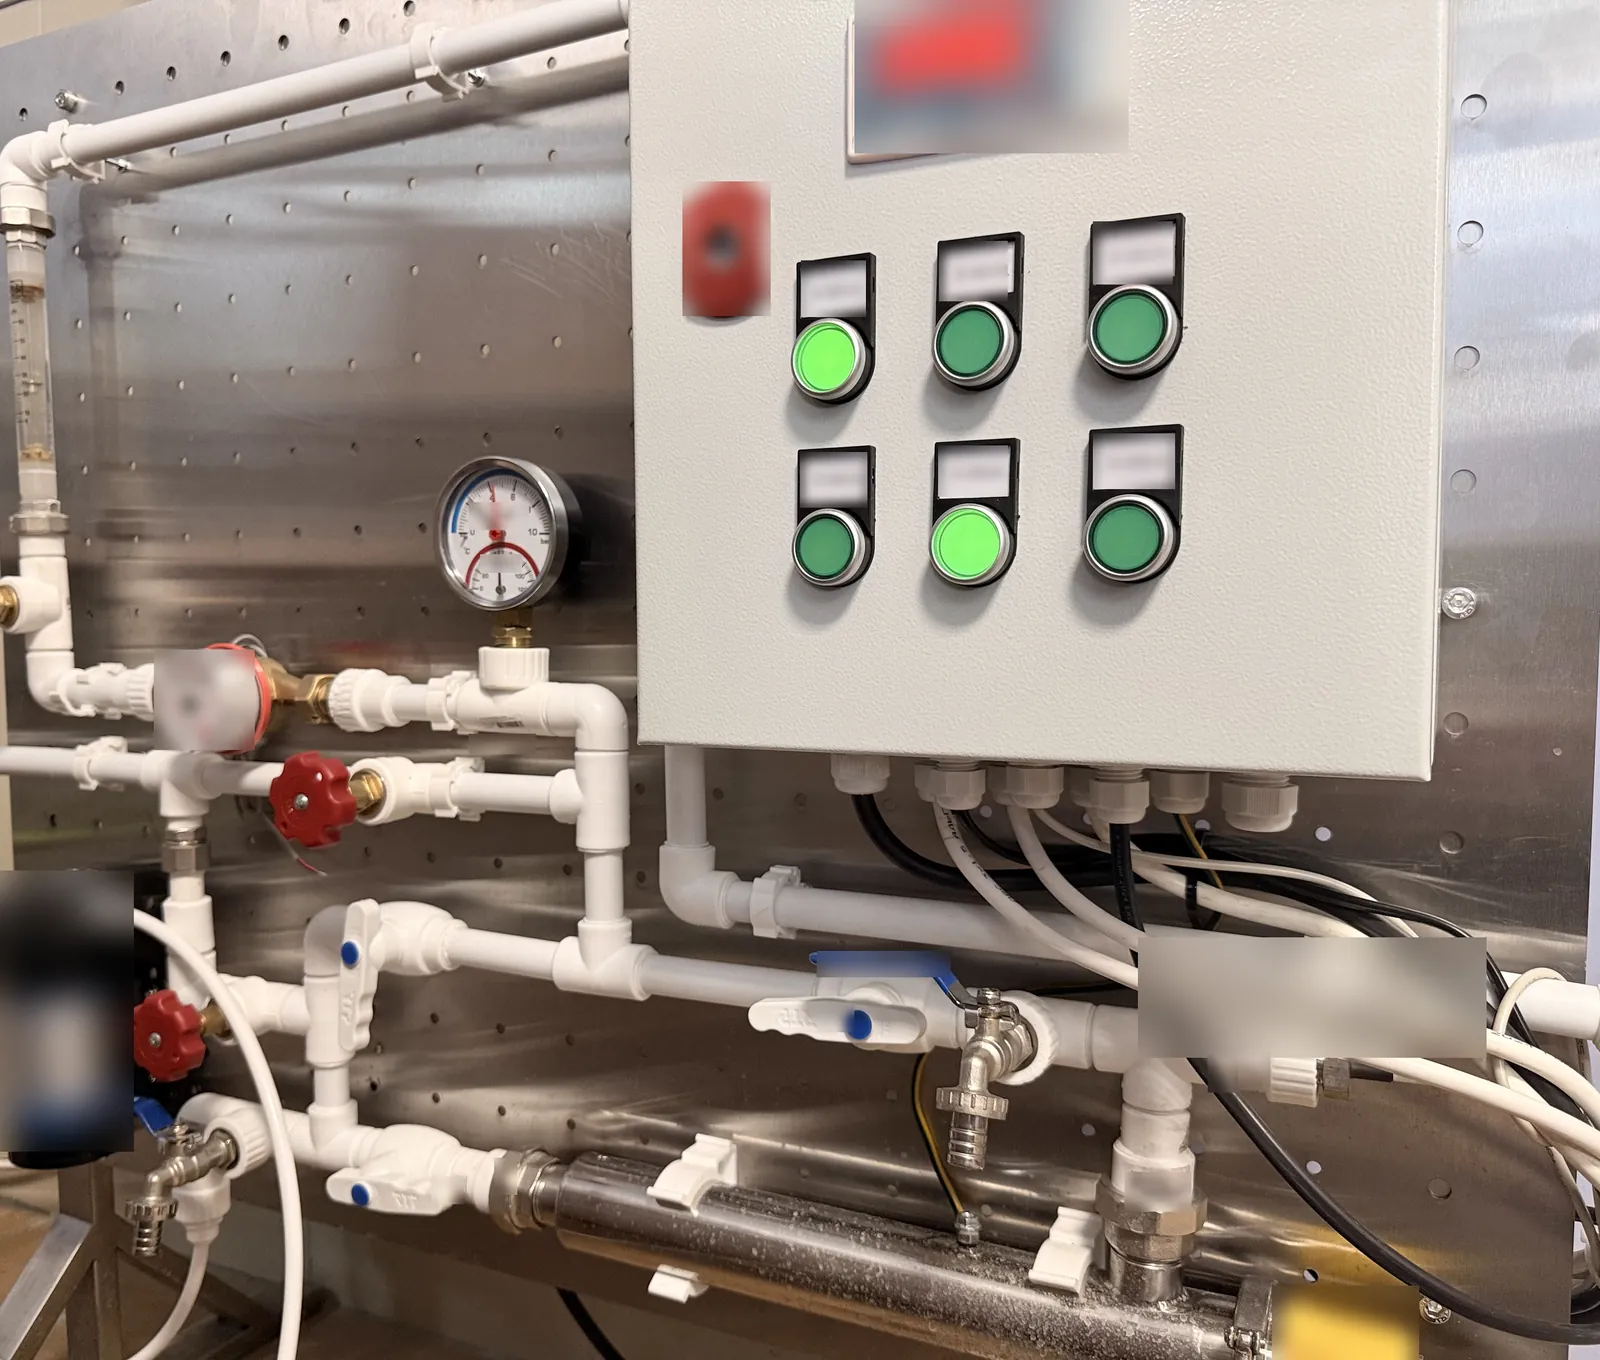
ТЭН нагревателя контролировали на солевые отложения. Конструкцию узла подачи и фильтровальных панелей мы повторили в стенде для холодной рапы и добавили колонну-буфер, флокулятор и узел разделения фаз.
Регламент стендовых испытаний: пробу берут через 3τ
Типичная ошибка пилотирования — взять пробу раньше, чем из аппаратов вымылась вода прошлого режима. Мы её тоже допустили. Перед первым пуском мы посчитали времена пребывания, но τ флотатора взяли с учётом рецикла — 20 мин — и назначили пробу после флотатора через 2 ч, после фильтров — через 2,5–2,7 ч. Так прошёл подбор доз на флотаторе: девять режимов, по два в день.
Рецикл возвращает в аппарат уже осветлённую воду и смену режима не ускоряет: τ флотатора по подаче — 39 мин. Через 2 ч точка после флотатора несёт лишь 84 % нового режима, точка после фильтров в схеме с флотатором через 2,5 ч — около 82 %. Разница между соседними дозами в той серии занижена примерно на 15 %. Ниже — пересчитанная таблица.
| Аппарат | Объём, л | τ при 30 л/ч | Модель в расчёте | Проба после смены режима |
|---|---|---|---|---|
| Колонна-буфер | 5–25, уставка 15 | 30 мин | смешение | через 1–1,5 ч |
| Флокулятор, 2 камеры | 2 × 9,4 | 38 мин | смешение | вместе с разделением фаз |
| Напорный флотатор | 19,6 | 39 мин по подаче | смешение | через 2,5–3 ч |
| Тонкослойный отстойник | около 31 | 63 мин | смешение | через 4 ч |
| Бак осветлённой воды | 10–15 (до 200) | 20–30 мин (до 6,7 ч) | смешение | + 3 × объём бака ÷ расход |
| Фильтр I или II ступени | около 1,3 | 5 мин | вытеснение | через 15 мин после входа |
| Сорбционные колонны, 3 шт. | 8,5–9,8 загрузки | EBCT 17–20 мин | вытеснение | после 3 объёмов загрузки, около 1 ч |
Правило. Аппарат смешения выходит на 63 % нового состояния через τ, на 86 % — через 2τ, на 95 % — через 3τ. Аппарат вытеснения, то есть фильтр или колонну, достаточно продуть 2–3 объёмами. При любой смене дозы или расхода отсчёт начинается заново. Для сорбционной колонны правило касается только смены воды: отклик по нефтепродуктам зависит ещё и от того, сколько уголь уже набрал.
Дозу меняют на входе во флокулятор, поэтому к точке отбора вода проходит цепочку аппаратов. Мы посчитали отклик цепочки на ступенчатое изменение.
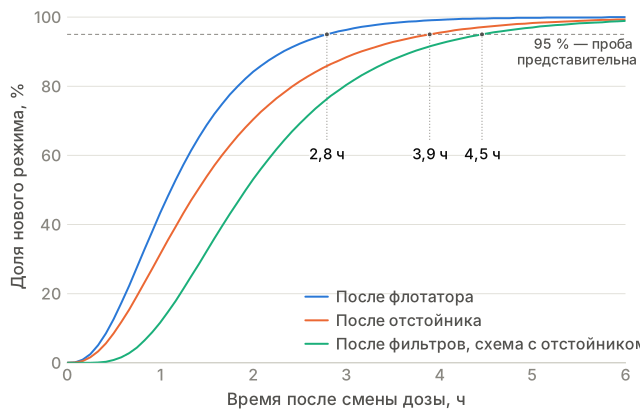
Данные графика
| Время после смены дозы, ч | После флотатора, % | После отстойника, % | После II ступени фильтров, схема с отстойником, % |
|---|---|---|---|
| 0 | 0 | 0 | 0 |
| 0,5 | 13 | 9 | 1 |
| 1 | 43 | 31 | 12 |
| 1,5 | 69 | 54 | 32 |
| 2 | 84 | 70 | 53 |
| 2,5 | 92 | 81 | 69 |
| 3 | 96 | 88 | 80 |
| 3,5 | 98 | 93 | 88 |
| 4 | 99 | 96 | 92 |
| 4,5 | 100 | 97 | 95 |
| 5 | 100 | 98 | 97 |
| 6 | 100 | 99 | 99 |
Если в баке осветлённой воды 15 л, точка после фильтров выходит на режим через 4,7 ч. Отдельный риск — сам буферный бак. По расчёту, если в нём накопится 200 л, его τ составит 6,7 ч, и фильтры почти сутки будут получать смесь старого и нового режима. Поэтому регламент требует держать в баке 10–15 л.
Остальной регламент:
- Каждые 2 ч — строка журнала: расходы, давления, ΔP фильтров, дозы по убыли раствора в баке.
- Пробы дважды в день по всем точкам, по одной на режим; первая — не раньше срока из таблицы.
- Фильтрат разных режимов сравнивают на одной стадии фильтроцикла. Фильтроцикл песка длился около 11 ч на воде флотатора и 19–21 ч на воде отстойника — от полутора до трёх рабочих дней с ночными остановками, и режимы за это время меняются несколько раз. В первый час после промывки мутность после II ступени была 6,0–8,5 ЕМФ против 2,0–3,7 ЕМФ в установившемся режиме. Поэтому колонны одной ступени промывали поочерёдно.
- Перед пуском — калибровка pH-метра по буферам 4,01 и 6,86 и солевой контрольный раствор: буфер 6,86 с NaCl 200 г/л. Показание этого раствора с 6,86 не совпадает, поэтому его фиксируют при первом измерении и дальше допускают дрейф не более ±0,05. Железо проверяют с кислотным вскрытием и без: при расхождении больше 15 % вскрытие обязательно.
- Исходную пробу перемешивают и отбирают с фиксированной глубины. Нефтепродукты в кубе расслаиваются: утром 5 мг/л, вечером 15 мг/л из того же куба.
- Анализы первого дня, взятые до слива пресного слоя и настройки сатуратора, в обработку не берут.
Пилотные испытания рассола: 12 проблем стенда и их решения
За 6–7 недель стенд перестраивали несколько раз. На схеме ниже — что было в исходной программе и что в итоге работало.
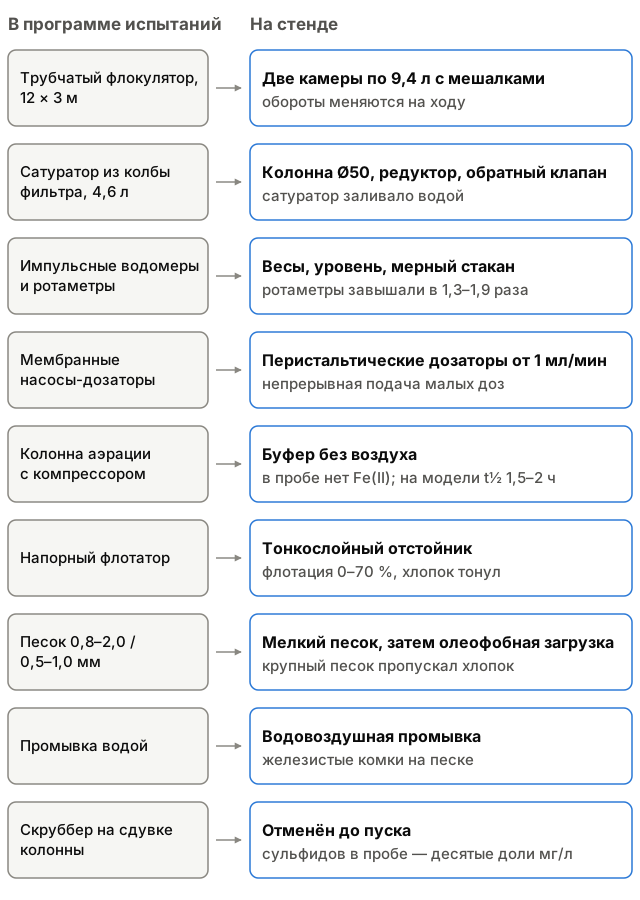
Часть переделок сделали ещё до пуска. На сдувке колонны заложили скруббер на случай сероводорода; в пробе сульфидов оказалось десятые доли мг/л, и скруббер отменили. Остальное — проблемы эксплуатации:
| Что пошло не так | Что делать |
|---|---|
| Ротаметры по воде завышали расход рассола в 1,3–1,9 раза | Мерить весами и по уровню |
| Пресная вода после гидроиспытаний осталась над рапой | Сливать пресную воду и заполнять аппарат рапой |
| Сатуратор заливало водой | Редуктор на воде, обратный клапан на воздухе |
| Дозатор не держал подачу ниже 4 мл/мин | Пережим 30 %, калибровка после замены трубки |
| Пробу после флотатора брали через 2 ч, считая τ с рециклом | τ — по подаче: рецикл смену режима не ускоряет |
| Растворы реагентов внесли 1,4–2 % пресной воды | Учитывать в балансе расчётом |
| Рабочий раствор флокулянта старел | Рабочий раствор — не старше 2 суток |
| Нефтепродукты в кубе расслаивались: 5 и 15 мг/л за день | Перемешивать, отбирать с одной глубины |
| Гидроудар при отборе на промывку сорвал фильтры | Развязать линии промывки и подачи |
| Промывка водой оставляла железистые комки | Водовоздушная промывка с первого дня |
| pH-электроды в рапе выходили из строя, две замены | Запас электродов, солевой контрольный раствор |
| Соль кристаллизовалась на насосах | Поддоны, ревизия быстросъёмов, промывка |
Последняя проблема видна на фото. Рапа близка к насыщению: за 2–3 суток в открытой ёмкости из неё выпадает соль. Вакуумный насос лабораторной фильтрации покрылся налётом за неделю.
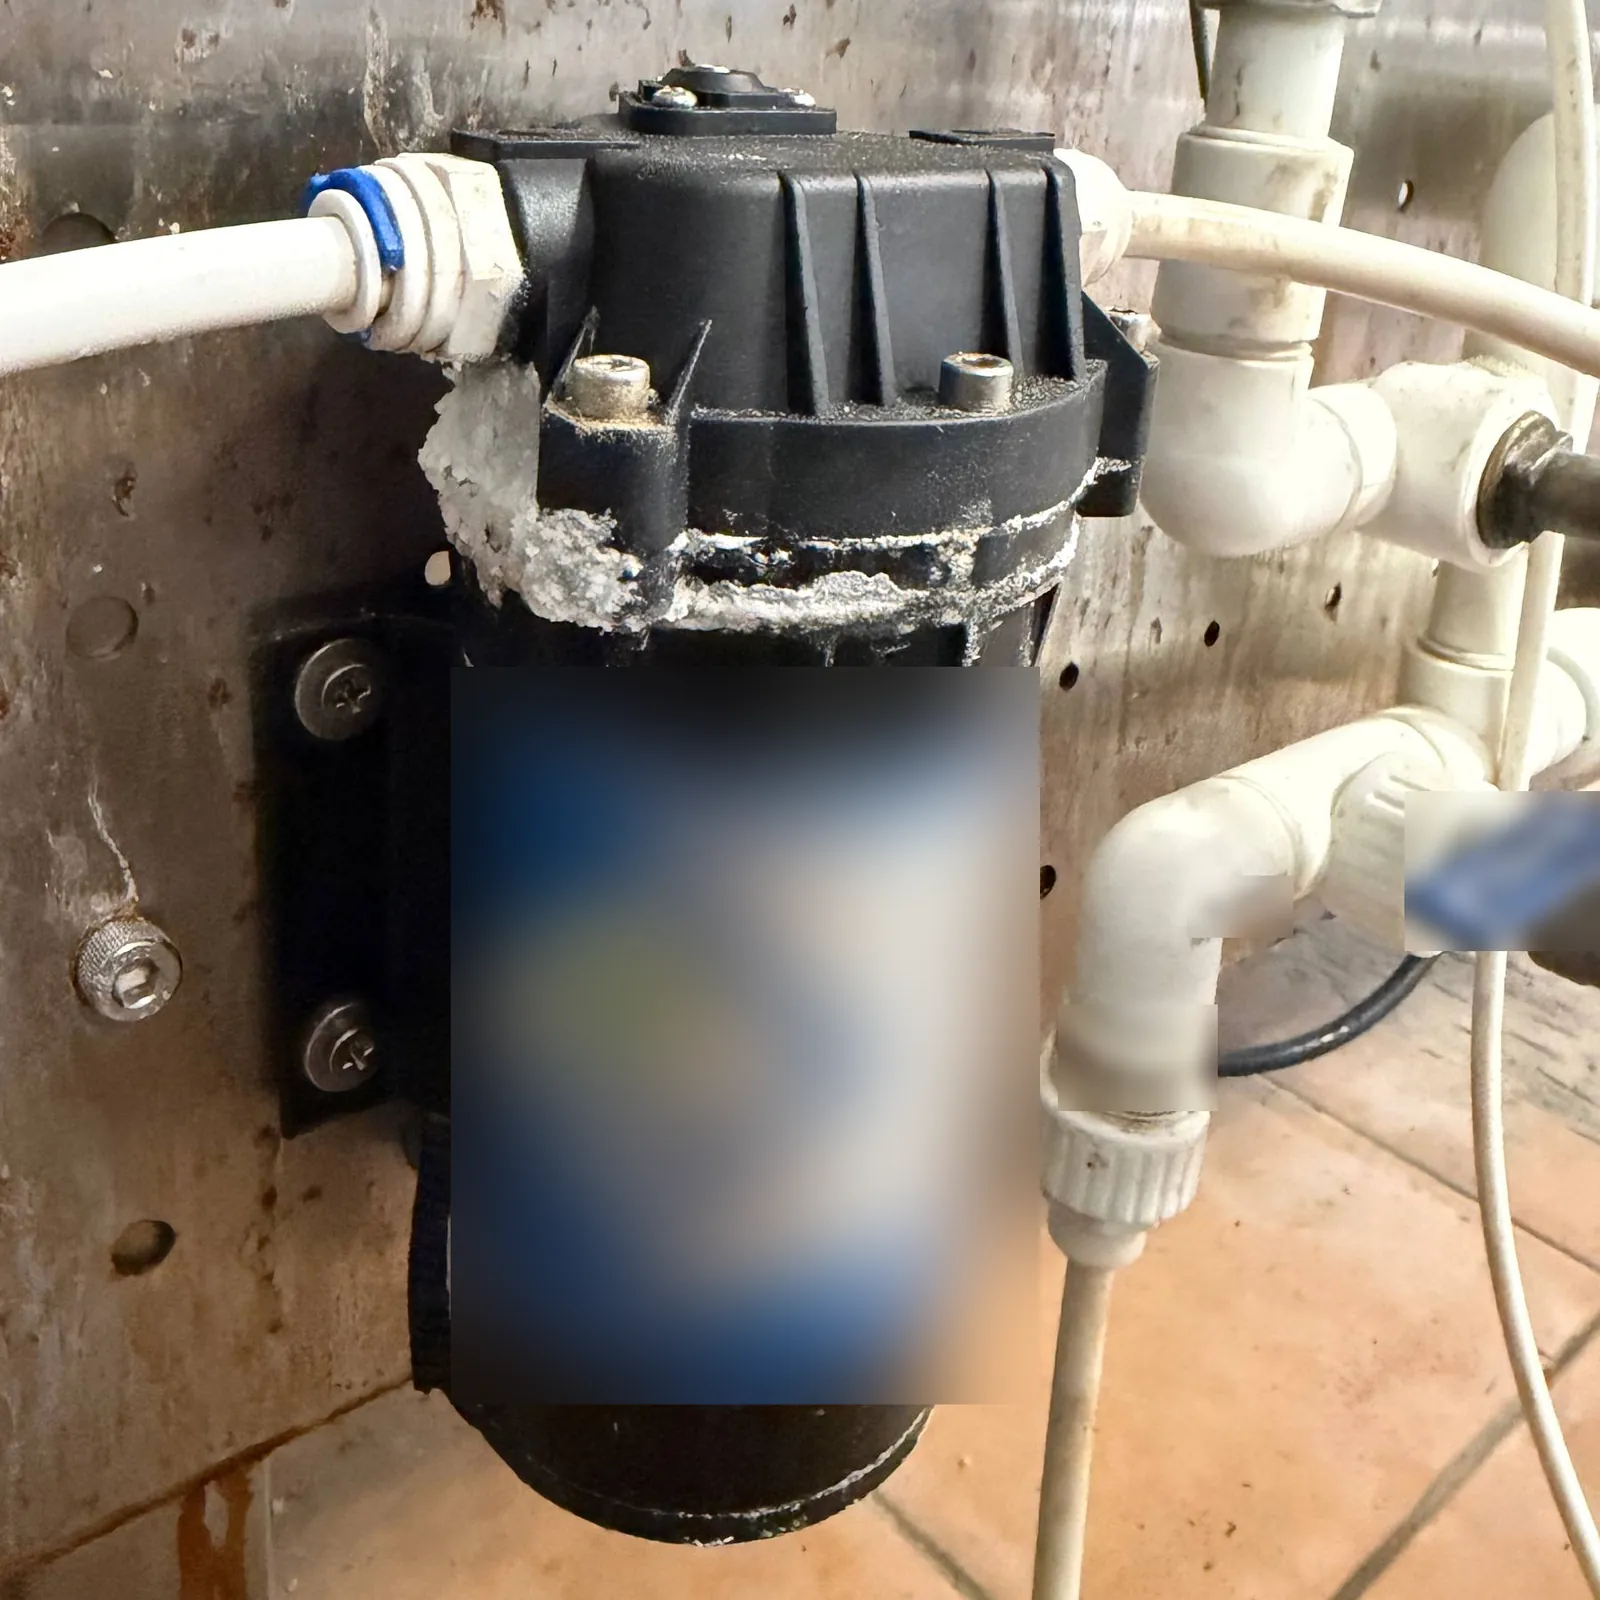
Корка наросла только снаружи головки: рапа подтекала через быстросъёмные соединения и высыхала. Внутри насос остался чистым. На пресной воде такую протечку не заметили бы, на рассоле она за несколько недель даёт корку.
Правила: каким должен быть стенд для пилотных испытаний водоподготовки
- Расход выбирайте от объёма пробы. При 30 л/ч и работе 6–8 ч в сутки стенд расходует 180–240 л в день, и нескольких кубометров пробы хватает на полтора месяца испытаний.
- Масштабируйте удельные величины, а не объёмы. Скорость фильтрования, нагрузку на площадь осаждения (для тонкослойного отстойника — на площадь по Yao) и время контакта держите как в будущем аппарате. Геометрию, которую нельзя пересчитать, например угол пластин и зазор, копируйте один к одному.
- Всё, что касается рапы, — из полимеров и акрила. Углеродистую сталь, латунь и никелированные детали — только в каркасе. Сталь при 0,05–0,11 мм/год даёт с каждого квадратного метра +1,5–3,3 мг/л железа при 30 л/ч — больше, чем железа в очищенной на стенде рапе (меньше 1 мг/л). Латунь и никель отдают в рапу Cu, Zn, Ni и искажают анализ микрокомпонентов.
- Расход — весами или по уровню. Ротаметр, градуированный по воде, годится как индикатор только после калибровки на рабочей среде, своей для каждого прибора.
- Дозатор — от 1 мл/мин с дозой в мг/л. Концентрацию раствора подбирайте так, чтобы насос работал в середине диапазона, а пресная вода с реагентами не превышала 1–2 % потока.
- Пробу берите через 3τ для аппаратов смешения и через 2–3 объёма для фильтров; τ считайте по подаче, без рецикла. В схеме с отстойником на один режим нужно 4,5–4,7 ч: в рабочий день 6–8 ч помещается один полный режим. Два режима успевают только за 8 ч и только по воде после отстойника — по 3,9 ч на режим.
- Колонны — не тоньше 25 диаметров самого крупного зерна, лучше 50, с манометрами до и после и краном отбора после каждой. Засыпку делайте съёмной: на нашем стенде песок перезасыпали на мелкую фракцию, а потом заменили олеофобной загрузкой.
- Узел разделения фаз делайте сменным. У нас флотатор уступил место отстойнику через полторы недели, и программа испытаний не остановилась.
Данные стенда становятся исходными данными для проектирования: нагрузка на отстойник, скорость и фильтроцикл, время контакта с углём. Как они превращаются в проектные решения, разобрано в статье от пилотных испытаний к базовому проекту.
Частые вопросы
Какой расход нужен стенду для пилотных испытаний водоподготовки рассола?
Мы выбрали 30 л/ч номинально и до 50 л/ч максимально. Стенд работал 6–8 часов в сутки и расходовал до 180–240 л пробы в день: около 5 м³ рапы хватило на джар-тесты и 6–7 недель работы стенда. Установка на 0,5–1 м³/ч израсходовала бы тот же объём за 5–10 часов.
Почему ротаметр завышает расход рассола?
Ротаметр градуирован по воде, а рассол тяжелее. Поправка на плотность 1,25 г/см³ даёт завышение лишь в 1,14–1,26 раза, а на стенде два одинаковых ротаметра завышали в 1,3 и 1,9 раза. Остаток сверх плотности — индивидуальная поправка прибора (отложения взвеси, вязкость), её находят только калибровкой на рабочей среде. Поэтому расход рассола на стенде надёжнее мерить весами или по уровню в ёмкости.
Сколько ждать после смены дозы реагента на пилотном стенде?
Аппарат смешения выходит на 95 % нового режима через три времени пребывания (3τ), фильтр или колонна — после 2–3 объёмов. τ считают по подаче: рецикл флотатора смену режима не ускоряет. По расчёту для нашего стенда при 30 л/ч точка после флотатора выходит на режим почти через 3 часа, после тонкослойного отстойника — через 3,9 часа, после фильтров — через 4,5 часа.
Какой насос-дозатор подходит для стендовых испытаний на малых расходах?
Нужен насос, который подаёт раствор непрерывно от 1 мл/мин и сам пересчитывает дозу в мг/л в подачу. Мы используем свои перистальтические дозаторы с шаговым приводом. С нашей силиконовой трубкой они держат 1 мл/мин только при пережиме около 30 %, при 5–20 % подача ниже 4 мл/мин срывалась. После каждой замены трубки канал калибруют мерным цилиндром или весами.
Можно ли делать пилотный стенд для рассола из стали?
Всё, что касается рассола, лучше делать из полимеров и акрила. Углеродистые стали в рапе корродировали со скоростью 0,05–0,11 мм/год без защитной плёнки: 1 м² такой стали добавил бы в поток 30 л/ч 1,5–3,3 мг/л железа — больше, чем его остаётся в очищенной рапе. Латунь и никелированные детали отдают в рассол медь, цинк и никель. Металл допустим в каркасе, вне контакта со средой.